Auswahl des richtigen Reibahlenmaterials und der richtigen Beschichtung für eine Hochleistungsbearbeitung
News Details
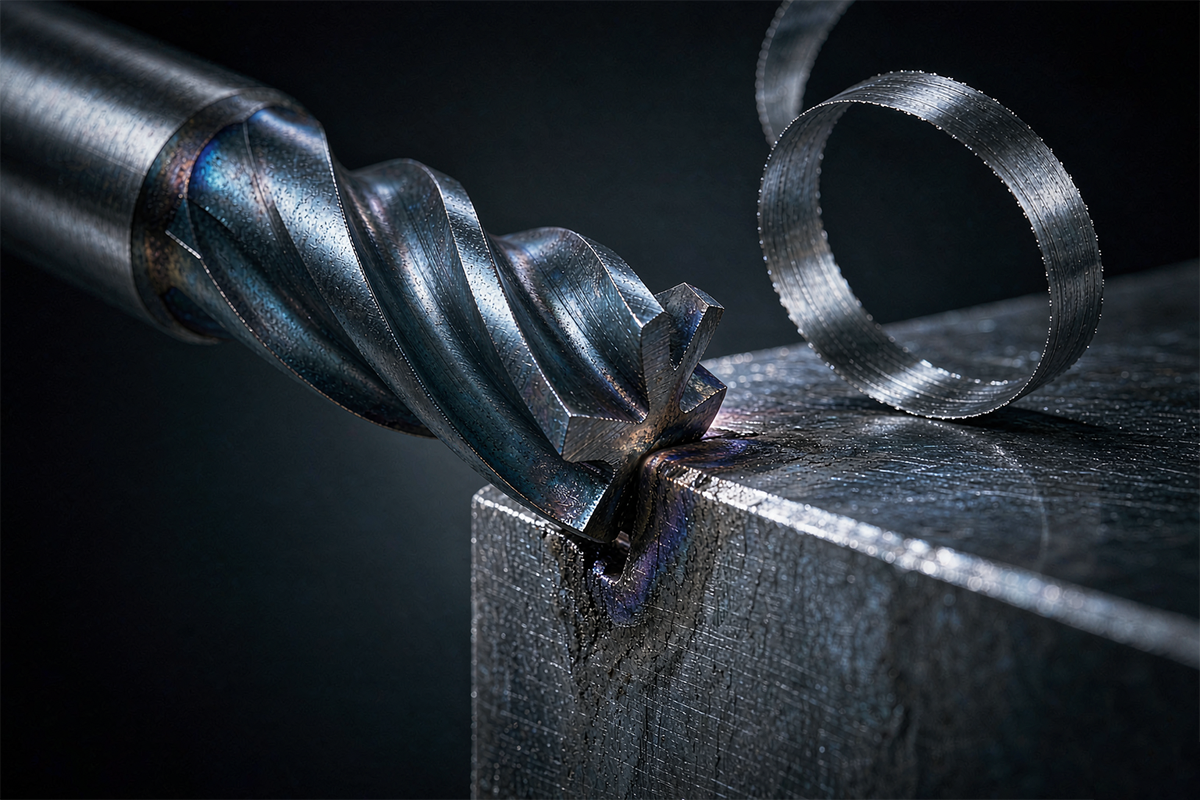
Wenn Ihre Werkstatt hohe Produktionsvolumina erreicht, nutzen sich Standard-Schneidwerkzeuge oft zu schnell ab. Wenn Ihre Reibahlen schnell stumpf werden,die Bohrungsgrößen abweichenund die Ausschussraten steigen.Infolgedessensteigen Ihre Produktionskosten.Um dieses Problem zu lösen,müssen Sie Ihre Werkzeugstrategie genau prüfen.Die Wahl des richtigen Hartmetallsubstrats und der richtigen Schutzbeschichtung macht einen enormen Unterschied in der Werkzeuglebensdauer und Teilequalität aus. Bei Qinray sind wir auf die Herstellung von Hochleistungs-Vollhartmetall-Schneidwerkzeugen spezialisiert, die auf Ihre genauen Fertigungsanforderungen zugeschnitten sind. Im Folgenden erläutern wir, wie Sie die besten Materialien und Beschichtungen für Ihre spezifischen Bearbeitungsaufgaben auswählen.
Warum das Reibahlenmaterial für die Präzisionsbohrungsherstellung wichtig ist
Eine Reibahle ist entscheidend, um enge Maßtoleranzen und glatte Oberflächengüten nach dem Bohren zu erreichen. Verschiedene Werkstückmaterialien erfordern jedoch unterschiedliche Werkzeugsubstrate. Wolframcarbid ist bekannt für seine Härte und Verschleißfestigkeit.Trotzdem verhalten sich nicht alle Hartmetallsorten in der Werkstatt gleich.
Bei der Konstruktion von kundenspezifischen Reibahlen müssen Werkzeughersteller zwei wichtige Eigenschaften ausbalancieren: Härte und Zähigkeit.
-
Feinstkörnige Carbide:Diese bieten eine unglaubliche Härte und messerscharfe Schneiden.Sie funktionieren am besten, wenn Sie spiegelglatte Oberflächengüten in abrasiven Materialien wie Gusseisen oder Aluminiumlegierungen benötigen.Zum Beispiel,viele Präzisionsreibahlen mit Kühlmitteldurchgang verwenden 0.4$\mu m$ feinkörniges Wolframcarbid, um die Integrität der Schneidkanten zu erhalten.
-
Grobkörnigere Carbide:Diese bieten höhere Zähigkeit und Stoßfestigkeit.Sie zeichnen sich bei unterbrochenen Schnitten oder Anwendungen mit hohem Vorschub aus, bei denen spröde Werkzeuge leicht splittern oder brechen würden.
Indem Sie die Hartmetallsorte an Ihr Werkstückmaterial anpassen – ob Kohlenstoffstahl, legierter Stahl oder Edelstahl – gewährleisten Sie eine stabile Schneidleistung vom ersten Teil an.
Die Rolle von PVD-Beschichtungen bei der Verlängerung der Werkzeuglebensdauer
Sogar das hochwertigste Hartmetall profitiert von zusätzlichem Oberflächenschutz.Die Hochgeschwindigkeits-CNC-Bearbeitung erzeugt intensive Wärme und Reibung an der Schneidkante.Ohne eine Schutzbarriere schwächt diese thermische Belastung das Werkzeug und beschleunigt den Verschleiß.Moderne physikalische Gasphasenabscheidung (PVD) Beschichtungen wirken sowohl als Wärmeschild als auch als Reibungsreduzierer.
Bei Qinray bieten wir spezialisierte Beschichtungsoptionen an, die auf Ihre betrieblichen Anforderungen abgestimmt sind:
-
SP-Beschichtung: Wird auf ausgewählten Bohrern und Reibahlen angewendet, um die Verschleißfestigkeit zu erhöhen und die Bearbeitungsstabilität während kontinuierlicher Läufe aufrechtzuerhalten.
-
SA-Beschichtung:Zugeschnitten auf kundenspezifische Werkzeuge, die spezifische Werkstückmaterialien effizient bearbeiten.
-
DLC (Diamantähnlicher Kohlenstoff) Beschichtung:Ideal für Nichteisenmetalle und hoch abrasive Materialien, bietet extreme Oberflächenhärte und extrem niedrige Reibung.
-
TiAlN (Titanaluminiumnitrid): Perfekt für wärmeintensive Trockenbearbeitungsumgebungen. Es bildet eine schützende Aluminiumoxidschicht bei erhöhten Temperaturen und schützt das Werkzeug vor thermischem Abbau.
Diese fortschrittlichen Beschichtungen reduzieren die Schnittkräfte, verhindern das Anhaften von Metallspänen an den Schneiden und ermöglichen es Ihren CNC-Maschinen, mit höheren Geschwindigkeiten zu laufen, ohne das Werkzeug zu überhitzen.
Optimierung von Kühlmittel und Werkzeuggeometrie für überlegene Ergebnisse
Material- und Beschichtungsentscheidungen allein garantieren keinen Erfolg. Die Werkzeuggeometrie und die Kühlmittelzufuhr spielen eine gleich wichtige Rolle beim Hochleistungsreiben. Zum Beispiel liefern Reibahlen mit Kühlmitteldurchgang Flüssigkeit direkt in die Schneidzone. Dieses intelligente Design erreicht zwei kritische Ziele: Es spült Metallspäne sofort weg, um ein erneutes Schneiden zu verhindern, und kühlt die Schneidzone sofort, um die thermische Ausdehnung unter Kontrolle zu halten.
Darüber hinaus ermöglicht die Zusammenarbeit mit einem erfahrenen Hersteller, die Anzahl der Schneiden, Steigungswinkel und Schafttypen basierend auf Ihren Teilzeichnungen anzupassen.Ob Sie gestufte Reibahlen, Kegelreibahlen oder Formreibahlen benötigen, die richtige Anpassung eliminiert sekundäre Operationen und senkt Ihre Gesamtkosten pro Bohrung.
Arbeiten Sie mit Qinray für kundenspezifische Präzisions-Schneidwerkzeuge zusammen
Die Wahl des richtigen Reibahlenmaterials und der richtigen Beschichtung ist für den modernen Fertigungserfolg in der Automobil-, Luftfahrt- und Formenbauindustrie unerlässlich.Qinray wurde in Changzhou, China, gegründet und integriert fortschrittliche deutsche Walter und Hawema CNC-5-Achsen-Schleifanlagen mit strengen Qualitätsprüfsystemen, um zuverlässige Schneidwerkzeuge weltweit zu liefern.
Wenn Ihre aktuellen Reibahlen zu schnell verschleißen oder enge Toleranzen nicht erfüllen, wenden Sie sich noch heute an unser Engineering-Team. Senden Sie uns Ihre Teilzeichnungen, Werkstückmaterialspezifikationen und Bearbeitungsanforderungen, und lassen Sie uns Ihnen helfen, die ideale kundenspezifische Reibahlenlösung für Ihre Werkstatt zu entwerfen.


