Hartmetallbohrer: Typen, Auswahl, Beschichtungen und Fehlerbehandlung für Metallbohrungen
News Details
Hartmetallbohrer sind das Standardwerkzeug zur Herstellung von Bohrungen in den meisten modernen Metallbearbeitungswerkstätten, doch der Begriff umfasst eine große Familie von Werkzeugen, die für sehr unterschiedliche Aufgaben gebaut werden. Zwei Bohrer, die beide als Hartmetall bezeichnet werden, können sich im Substrat, in der Beschichtung, im Kühlmittel design und in der Spitzengeometrie unterscheiden - und diese Unterschiede entscheiden, ob eine Bohrung in Sekunden hergestellt oder in einem Durchgang ruiniert wird. Dieser Leitfaden erklärt, was Hartmetallbohrer sind, wie sie sich mit Schnellarbeitsstahl vergleichen, wie man einen für Stahl und Edelstahl auswählt, welche Beschichtung für welches Material geeignet ist, wann designs mit Durchbohrungskühlung die Mehrkosten wert sind und was zu prüfen ist, wenn eine Bohrung schiefgeht.
Was Hartmetallbohrer sind und wo sie eingesetzt werden
Vollhartmetallbohrer werden aus Wolframcarbid mit einem Kobaltbinder gefertigt. Das Material ist bei weitem härter und viel wärmebeständiger als Schnellarbeitsstahl: Veröffentlichte Werkzeugvergleiche zitieren allgemein eine Härte von etwa 89-93 HRA für Hartmetall gegenüber etwa 62-67 HRC für HSS, mit einer Wärmebeständigkeit in der Größenordnung von 1.200 °C gegenüber etwa 600 °C. Diese Kombination ermöglicht es Hartmetallwerkzeugen, mit Schnittgeschwindigkeiten zu arbeiten, die mehrmals so hoch sind wie die von HSS in Stahl - allgemein angegeben mit 80-200 m/min für Hartmetall gegenüber 25-40 m/min für HSS.
Der Kompromiss ist die Sprödigkeit. Hartmetall verträgt Hitze und Abrieb, aber keine Stöße, Vibrationen oder Fehlausrichtungen. Ein Hartmetallbohrer, der mit einer starren Maschine, einem stabilen Halter und geringem Lauf ausgestattet ist, hält die Toleranz über lange Serien; derselbe Bohrer in einem Handwerkzeug oder einer abgenutzten Spindel kann bereits bei der ersten Bohrung splittern. Veröffentlichte Vergleiche geben die Standzeit von Hartmetallwerkzeugen in Stahl mit etwa dem 10-20-fachen von HSS an, bei einem Stückpreis, der drei- bis fünfmal höher ist - weshalb die Entscheidung in der Regel nach den Kosten pro Bohrung und Stillstandszeiten getroffen wird und nicht nach dem Preis eines einzelnen Bohrers.
Arten von Hartmetallbohrern
Die meisten Kataloge gruppieren Hartmetallbohrer nach ihrer Konstruktion und dem Bohrproblem, das sie lösen.
- Vollhartmetall-Spiralbohrer sind die universellen Arbeitspferde für Stahl, Gusseisen, Aluminium und NE-Metalle. Gerade Schaft, steif und in Kurz-, Maschinen- und Langserie erhältlich.
- Bohrer mit Durchbohrungskühlung haben interne Kanäle, die Kühlmittel an die Schneide leiten. Sie sind die Standardwahl für tiefe Bohrungen und für Materialien, die lange, faserige Späne erzeugen.
- Bohrer mit Hartmetall-Spitze haben eine Hartmetallplatte, die auf einen Stahlkörper gelötet ist. Sie eignen sich für abrasive Arbeiten wie Mauerwerk, einige Gusseisensorten und Bohrungen mit großem Durchmesser, bei denen ein voller Hartmetallkörper unwirtschaftlich wäre.
- Mikrobohrer sind Vollhartmetallwerkzeuge für kleine Bohrungen in der Elektronik, Medizintechnik und Präzisionsinstrumenten, wo hohe Spindeldrehzahlen und minimaler Lauf wichtiger sind als der Vorschub.
- Stufenbohrer schneiden mehrere Durchmesser in einem Werkzeug und reduzieren so den Werkzeugwechsel bei Blechen und dünnwandigen Teilen.
- Hochleistungsbohrer kombinieren anwendungsspezifische Spannutengeometrie, Schneidkantenvorbereitung und Beschichtung für Edelstahl, Titan, gehärteten Stahl und Superlegierungen.
Die praktische Regel lautet, dass die Konstruktion der Bohrung folgen sollte, nicht der Katalogseite: Durchmesser, Tiefe, Toleranz, Material und Maschinesteifigkeit weisen gemeinsam auf eine Familie hin.
Hartmetall vs. HSS-Bohrer
Der folgende Vergleich spiegelt Werte wider, die in veröffentlichten Werkzeugreferenzen erscheinen. Es handelt sich um typische Bereiche zur Orientierung, nicht um Garantien für einen bestimmten Bohrer oder eine bestimmte Maschine, da die Ergebnisse stark vom Werkstück, dem Halter und den Schnittparametern abhängen.
| Eigenschaft | Vollhartmetallbohrer | HSS-Bohrer |
|---|---|---|
| Härte | Etwa 89-93 HRA | Etwa 62-67 HRC |
| Wärmebeständigkeit | Bis etwa 1.200 °C | Bis etwa 600 °C |
| Schnittgeschwindigkeit in Stahl | Allgemein 80-200 m/min | Allgemein 25-40 m/min |
| Zähigkeit | Niedrig; empfindlich gegenüber Stößen und Fehlausrichtungen | Hoch; verzeiht in instabilen Einstellungen |
| Standzeit in Stahl | Berichtet als etwa 10-20-faches von HSS | Referenzwert |
| Relative Werkzeugkosten | Etwa 3-5 mal höher | Am niedrigsten |
| Typischer Einsatzbereich | CNC-Produktion, enge Toleranzen, harte oder abrasive Materialien | Manuelles Bohren, Wartung, geringe Stückzahlen, schlechte Steifigkeit |
In der Praxis gewinnt Hartmetall, wenn die Maschine steif ist, die Toleranz wichtig ist, das Material hart oder abrasiv ist und der Werkzeugwechsel mehr kostet als der Preisunterschied. HSS oder Kobalt-HSS ist immer noch sinnvoll für Einmalarbeiten, Handbohrungen, Reparaturarbeiten und ältere Maschinen mit Lauf, die eine Hartmetallschneide splittern lassen würde.
Wie man einen Bohrer für Stahl auswählt
Stahl ist nicht ein Material. Weichstahl, legierter Stahl, Edelstahl und gehärteter Stahl verhalten sich unterschiedlich, daher sollte die Auswahl einer festen Reihenfolge folgen und nicht einem bevorzugten Bohrer.
- Materialgruppe identifizieren. Werkzeugreferenzen verwenden ISO-Gruppen - P für Stähle, M für Edelstahl, K für Gusseisen, N für NE-Metalle, S für Superlegierungen und H für gehärtete Materialien. Die Gruppe bestimmt die Schneidkantenvorbereitung, die Beschichtung und die Schnittparameter.
- Bohrerkonstruktion auswählen. Vollhartmetall für Geschwindigkeit, Genauigkeit und Lebensdauer in stabilen Einstellungen; Hartmetall mit Durchbohrungskühlung für Tiefe und Spänabfuhr; Kobalt-HSS, wo die Steifigkeit begrenzt oder die Stückzahl niedrig ist.
- Spitzengeometrie anpassen. Eine 135°-Teilungspitze zentriert sich selbst, reduziert den Vorschub und verhindert, dass der Bohrer auf legiertem und rostfreiem Stahl "wandert". Eine 118°-Spitze ist vielseitiger, erfordert aber oft eine Vorbohrung in harten Metallen.
- Spiralnutenlänge mit der Bohrtiefe abgleichen. Die Spiralnuten sollten länger sein als die Bohrung plus die Materialdicke, damit die Späne entweichen können; ein kurzer Spiralnutenbohrer in einer tiefen Bohrung packt Ablagerungen und überhitzt.
- Kühlmittel entscheiden. Interne Kühlung ist nahezu obligatorisch jenseits von etwa 5xD und wird bei 8xD und tiefer unverzichtbar.
- Die Beschichtung nach dem Material auswählen, nicht nach der Farbe auf der Verpackung.
- Steifigkeit und Lauf bestätigen - Halter, Spannvorrichtung und Spindelzustand entscheiden, ob Hartmetall überhaupt verwendet werden kann.
- Von den Schnittparametern des Herstellers ausgehen und anhand von Spänen und Last abstimmen statt nach Vermutung.
Jenseits von etwa 12-13 mm Durchmesser in hartem Stahl beginnt ein Spiralbohrer zu kämpfen; Ringbohrer oder Wendelbohrer mit Wendeplatten werden normalerweise die bessere Antwort, und dieselbe Logik gilt, wenn die Bohrung im Verhältnis zur Maschine groß ist.
Bohrerbeschichtung: TiAlN vs. TiN
Beschichtungen sind Wärmemanagement. Sie schneiden nicht, aber sie begrenzen, wie viel Wärme das Hartmetallsubstrat erreicht und wie viel Verschleiß die Freifläche erfährt. Veröffentlichte Vergleichstabellen zitieren allgemein die folgenden Werte.
| Beschichtung | Härte | Arbeitstemperatur | Typischer Einsatz | Achten Sie darauf |
|---|---|---|---|---|
| TiN | Etwa 2.200-2.500 HV | Um 600 °C herum | Kohlenstoffstahl, Gusseisen, allgemeine Arbeiten | Oxidiert schnell bei hoher Geschwindigkeit und Temperatur |
| TiAlN | Etwa 2.800-3.200 HV | Um 900-1.000 °C herum | Rostfreier Stahl, legierter Stahl, Titan, Hochgeschwindigkeits- und Trockenzerspanung | Risiko für Aufbauschneiden bei Aluminium |
| AlTiN | Etwa 3.000-3.500 HV | Um 1.000-1.100 °C herum | Gehärteter Stahl, Superlegierungen | Spröder; ungeeignet für Unterbrechungsschnitte |
| DLC | Etwa 5.000-8.000 HV | Um 400-500 °C herum | Aluminium, Kupferlegierungen, Verbundwerkstoffe | Baut sich ab, wenn die Schneidezone sehr heiß läuft |
Der übliche Fehler ist, TiAlN als Upgrade für alles zu behandeln. Bei Eisenmetallen ist es das, weil das Aluminium in der Beschichtung eine dünne Oxidschicht bildet, die Hitze widersteht. Bei Aluminium und anderen weichen Nichteisenmetallen kann es nachteilig wirken: Die Beschichtung fördert das Anbacken von Spänen und Aufbauschneiden, daher sind polierte Spannuten, ZrN-artige Oberflächen oder DLC die bessere Wahl. TiN bleibt eine sinnvolle, kostengünstigere Option für Kohlenstoffstahl und Gusseisen, wo die Schneidentemperaturen moderat bleiben.
Durchbohrungskühl-Bohrer für tiefe Bohrungen
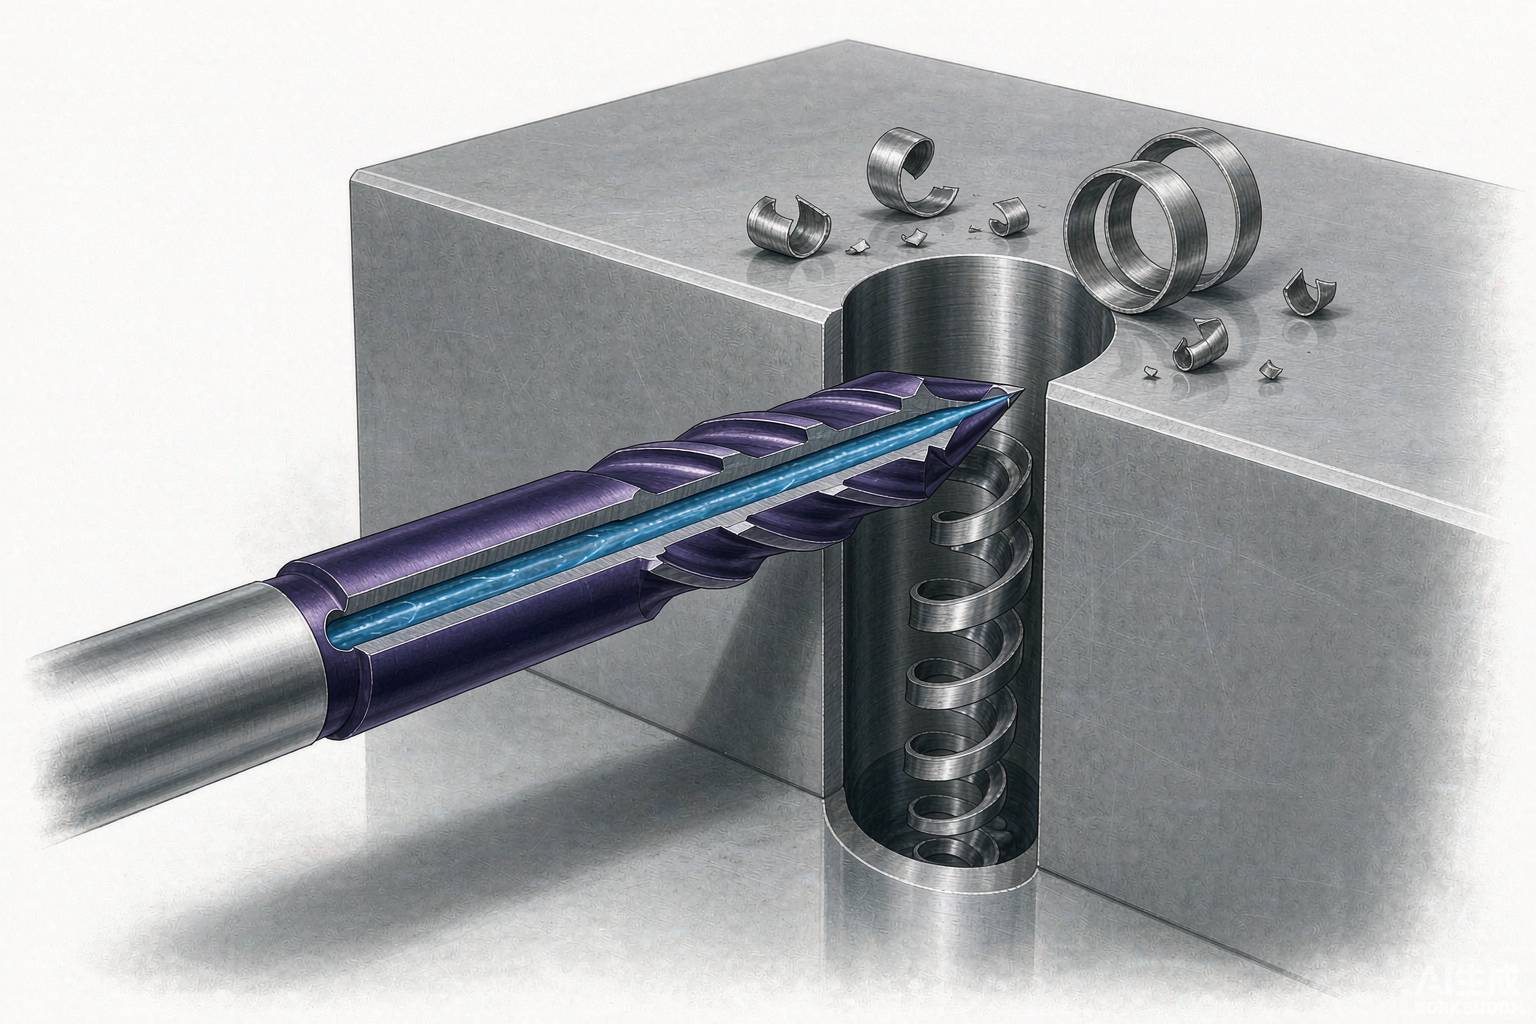
Die Spänabfuhr ist die eigentliche Grenze für die Bohrtiefe. Sobald Späne sich in den Spannuten zu packen beginnen, steigt das Drehmoment, die Hitze konzentriert sich und der Bohrer bricht entweder oder hinterlässt eine zerrissene Bohrung. Bohrer mit Durchbohrungskühlung lösen dies, indem sie Kühlmittel durch interne Kanäle direkt an die Schneide leiten, sodass Späne aus der Bohrung zurückgedrückt werden, statt erneut geschnitten zu werden.
In veröffentlichten Werkzeugleitfäden werden Hartmetallfamilien für tiefe Bohrungen in Längen-Durchmesser-Verhältnissen von 8xD, 12xD und sogar 20xD angeboten. Diese sind nicht mit Bohrern in Standardlänge austauschbar: Sie erfordern ausreichenden Kühlmitteldruck und -durchfluss, die richtige Auswahl des Tiefenverhältnisses und eine starre Einstellung. Wo der Kühlmitteldruck unzureichend ist, ist das Stoßbohren mit einem Standardbohrer oft zuverlässiger als ein Durchbohrungskühl-Bohrer, der unter Spülung läuft.
Edelstahlbohren mit Hartmetallbohrern
Edelstahl bestraft den falschen Bohrer stärker als Weichstahl. Austenitische Sorten härten schnell durch Kaltverformung aus, und ein Bohrer, der reibt statt schneidet, härtet die Oberfläche, in die er eindringen will. Lange, faserige Späne umwickeln dann das Werkzeug, stauen Hitze und brechen Kanten.
Hartmetallbohrer für Edelstahl werden normalerweise mit designs mit Durchbohrungskühlung und einer schärferen, positiven Schneidkantenvorbereitung kombiniert als universelle Bohrer. Die Prioritäten sind kontinuierlicher Vorschub statt Verweilen, ausreichend Kühlmittel, um Späne zu räumen und die Schneide zu kühlen, sowie Schnittparameter, die das Werkzeug unter der gehärteten Schicht arbeiten lassen. Kobalt-HSS bleibt eine vernünftige Alternative für geringe Stückzahlen oder manuelle Arbeiten in Edelstahl, wo seine Zähigkeit wichtiger ist als Geschwindigkeit.
Bohrerspitzenwinkel und Geometrie
Spitzenwinkel und Spiralnutdesign entscheiden darüber, wie der Bohrer eindringt und wie der Span austritt.
- 118° ist die traditionelle Universalspitze. Sie ist vielseitig und verzeiht, aber in harten Metallen erfordert sie oft eine Vorbohrung oder einen Zentrierbohrer, um genau zu starten.
- 135°-Teilungspitze zentriert sich selbst, senkt den Vorschub und reduziert das Wandern. Sie ist die übliche Wahl für legierten Stahl, Edelstahl und CNC-Arbeiten, wo Positionsgenauigkeit wichtig ist.
- 140° und flachere Spitzen erscheinen auf einigen Hochleistungs- und Hartstoffbohrern und tauschen Eindringlichkeit gegen Kantenstärke.
- Stegdicke und Steigungswinkel kontrollieren den Spanraum und die Steifigkeit. Zähe Materialien bevorzugen stärkere Kerne; langspanende Sorten erfordern eine Spiralnutgeometrie, die Späne schnell abführt.
Geometrie ist auch, wo das Nachschärfen wichtig ist: Ein Bohrer, der auf einen anderen Spitzenwinkel nachgeschliffen wird, passt nicht mehr zu den Schnittparametern, mit denen er gekauft wurde, und die Leistung sinkt, bevor etwas sichtbar bricht.
Häufige Bohrprobleme und Lösungen
| Symptom | Wahrscheinliche Ursache | Erste Maßnahme |
|---|---|---|
| Späne verstopfen die Spannuten | Unzureichender Kühlmitteldurchfluss oder -druck, Spiralnut zu kurz für die Tiefe, Vorschub zu hoch für die Spanform | Kühlmitteldurchfluss und -druck erhöhen, Vorschub leicht reduzieren, Stoßbohren oder einen Durchbohrungskühl-Bohrer verwenden |
| Kantenausbrüche oder Bruch | Lauf, instabile Spannung, Vorschub zu aggressiv beim Eintritt, Bohrer zu lang für den Durchmesser | Halter und Ausrichtung prüfen, Auskraglänge verkürzen, Vorschub beim Eintritt reduzieren, Schnittparameter überprüfen |
| Übergröße oder unrunde Bohrungen | Abgenutzte oder falsch geschliffene Spitze, Vibrationen, schlechte Zentrierung | Spitzengeometrie prüfen, Steifigkeit verbessern, einen Bohrer mit Teilungspitze oder eine Vorbohrung verwenden |
| Raues Bohrloch oder zerrissener Austritt | Aufbauschneide, unzureichendes Kühlmittel, Vorschub zu niedrig, was Reiben verursacht | Beschichtung an das Material anpassen, Kühlmittel erhöhen, Vorschub in den Schnitt hinein erhöhen |
| Farbveränderungen an der Bohrerschneide | Schneidentemperatur zu hoch; Beschichtung lokal fehlgeschlagen | Geschwindigkeit reduzieren, Kühlung verbessern, den Bohrer ersetzen, bevor das Substrat betroffen ist |
Kosten pro Bohrung setzen diese Symptome in die richtige Perspektive. Ein Bohrer, der länger hält, aber unvorhersehbar bricht, ist in der Regel teurer als ein billigerer, der planmäßig außer Dienst gestellt wird, weil Ausschuss, Nacharbeit und ungeplante Stillstandszeiten mehr kosten als das Werkzeug. Die Verfolgung von Werkzeuglebensdauer, Nachschärfungen und Stillständen pro Teil ist der einzige zuverlässige Weg, zwei Bohrer in derselben Aufgabe zu vergleichen.
Häufig gestellte Fragen
Lohnen sich Hartmetallbohrer für eine kleine Werkstatt?
Es hängt von der Maschine ab, nicht von der Werkstattgröße. Wenn die Spindel steif ist, der Halter in gutem Zustand ist und Bohrungen in Produktion oder in hartem Material gebohrt werden, senkt ein Hartmetallbohrer in der Regel die Kosten pro Bohrung. Bei gelegentlichem Handbohren oder instabilen Einstellungen überwiegt das Risiko des Ausbrechens den Geschwindigkeitsvorteil.
Können Hartmetallbohrer ohne Kühlmittel verwendet werden?
Einige beschichtete Sorten sind für Trocken- oder Minimalmengenschmierung in bestimmten Materialien ausgelegt, aber die meisten Hartmetallbohrungen sind auf Kühlmittel zur Wärmekontrolle und Spänabfuhr angewiesen. Trocken schneiden mit einem universellen Hartmetallbohrer in Stahl verkürzt in der Regel die Standzeit stark.
Welche Beschichtung sollte für Aluminium verwendet werden?
Polierte Spannuten, ZrN-artige Oberflächen oder DLC sind die üblichen Wahlmöglichkeiten. TiAlN wird im Allgemeinen vermieden, weil es Aufbauschneiden auf Aluminium fördert, was zu schlechter Bohrlochgüte und instabilen Abmessungen führt.
Was dies für Käufer bedeutet
Die Auswahl läuft auf vier Fragen hinaus: Welches Material, wie tief, wie eng toleriert und wie steif ist die Maschine? Beantworten Sie diese, und die Bohrerfamilie, Beschichtung und das Kühlmitteldesign folgen. Bohrer, die nur nach Preis gekauft werden, werden oft wieder gekauft; Bohrer, die auf den Prozess abgestimmt sind, werden in der Regel einmal gekauft und nachgeschliffen.


