Aufbohrer mit Kühlmittelzufuhr: Wie Innenkühlungs-Aufbohrer die Lochqualität verbessern
News Details
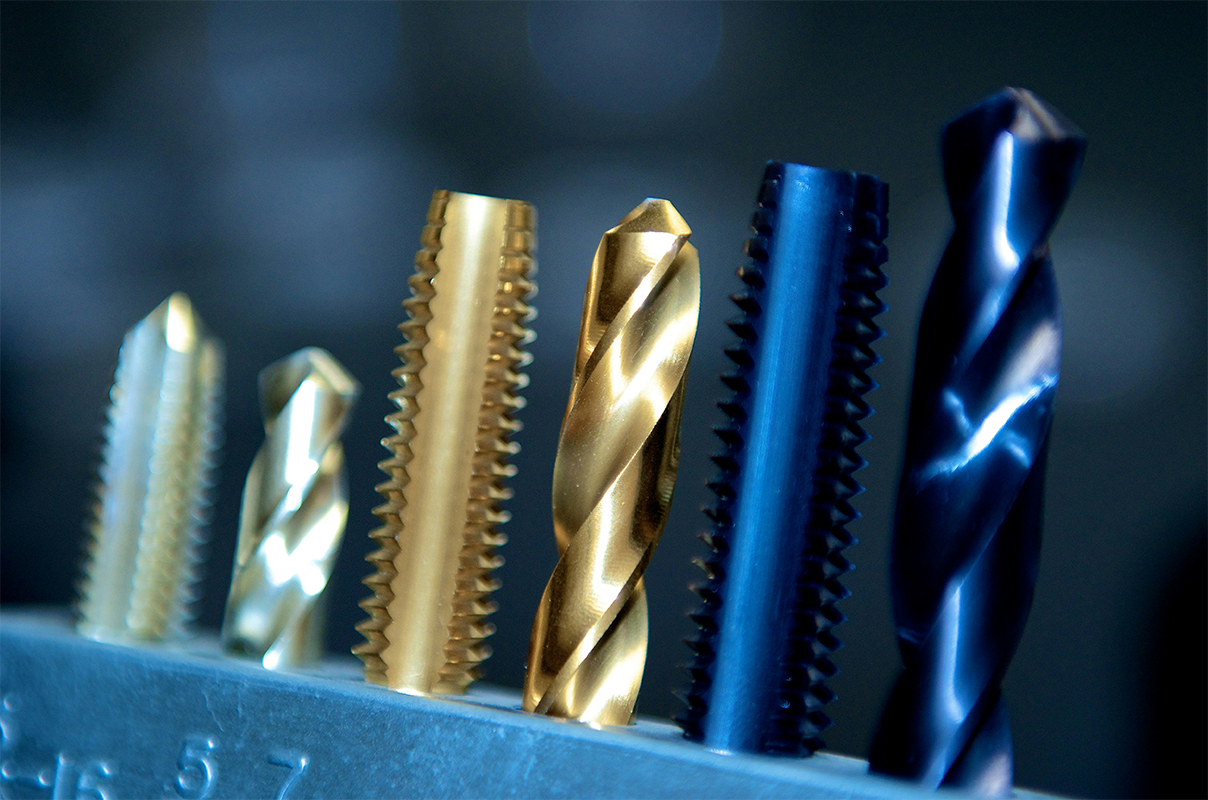
Ein Kühlmittelbohrer leitet unter Druck stehendes Kühlmittel über interne Kanäle im Werkzeugkörper und gibt es direkt an den Schneiden ab. In diesem Leitfaden wird erläutert, wie diese Werkzeuge funktionieren, welche Maschinenbedingungen sie erfordern und wie Sie Angaben zu Toleranz, Oberflächengüte und Werkzeuglebensdauer beurteilen, bevor Sie eine Bestellung aufgeben.
Was ist ein Kühlmittelbohrer?
Ein Kühlmittelbohrer ist ein Präzisionsreibwerkzeug mit internen Kühlmittelkanälen, die durch den Werkzeugkörper geführt werden. Unter Druck stehendes Kühlmittel strömt von der Spindel durch diese Kanäle und tritt in der Nähe der Schneiden aus, entweder axial an der Werkzeugspitze oder radial durch die Spannuten. Statt auf externe Flutdüsen angewiesen zu sein, um die Schneidzone zu erreichen, transportiert das Werkzeug das Kühlmittel dorthin, wo der Schnitt stattfindet.
Dieses Design ist dort am wichtigsten, wo externes Kühlmittel an seine Grenzen stößt: bei tiefen Löchern, Sacklöchern und Materialien, die faserige oder haftende Späne erzeugen. Durch das Ausspülen von Spänen aus dem Loch und die Stabilisierung der Temperatur in der Schneidzone trägt ein Kühlmittelbohrer dazu bei, den Durchmesser zu halten, die fertige Oberfläche zu schützen und die Werkzeuglebensdauer beim Produktionsreiben zu verlängern.
Warum Hartmetall-Kühlmittelbohrer die Präzisionsproduktion dominieren
Die meisten im CNC-Produktionsbereich verkauften Reibahlen mit interner Kühlmittelzufuhr werden aus Vollhartmetall oder mit Hartmetallbestückung hergestellt. Im Vergleich zu Schnellarbeitsstahl (HSS) bietet Hartmetall eine deutlich höhere Verschleißfestigkeit, behält die Größe länger während der Produktionsläufe bei und unterstützt höhere Schnittgeschwindigkeiten. HSS bleibt eine vernünftige Wahl für Kleinserien und Prototypenarbeiten, da es zäher, weniger teuer und leicht nachschleifbar ist; für die Präzisionsreibung in hohen Stückzahlen ist Hartmetall jedoch das übliche Substrat.
Lieferanten geben für diese Werkzeuge üblicherweise ultrafeine oder feinkörnige Hartmetallsorten an. Feinkörniges Hartmetall hält eine schärfere Schneide, was die Schnittkräfte reduziert und sowohl die Lochqualität als auch die Schneidkantenfestigkeit verbessert. Für größere Durchmesser bieten einige Hersteller Hartmetallbohrer mit Hartmetallschneiden oder Stahlkörpern an, die die Leistung der Durchlaufkühlung zu niedrigeren Kosten als Vollhartmetallkörpern bieten.
Maschinenanforderungen für das Reiben mit Kühlmittel durch die Spindel
Ein Kühlmittelbohrer arbeitet nur, wenn das Kühlmittel das Werkzeug tatsächlich erreicht. Die Maschine muss über ein Durchlaufkühlmittelsystem (TSC) verfügen, das je nach Anwendung typischerweise 20–80 bar liefert. Der Werkzeughalter muss für internes Kühlmittel abgedichtet sein — kühlmittelabdichtete Spannzangenfutter oder Hydraulikfutter sind gängige Wahlmöglichkeiten —, da Leckagen an der Schnittstelle zwischen Schaft und Halter den Druck reduzieren, bevor das Kühlmittel die Schneiden erreicht.
Auch der Kühlmittelzustand ist wichtig. Die internen Kanäle in diesen Werkzeugen sind klein, daher sollte die Versorgung gefiltert sein, und wasserlösliche Schneidflüssigkeit wird üblicherweise bei einer Konzentration von etwa 5–8% gehalten, frei von Partikeln, die die Kanäle blockieren könnten. Werkstätten ohne TSC-Spindeln können keine Werkzeuge mit interner Kühlmittelzufuhr effektiv betreiben; in diesem Fall sind externe Flutkühlung oder MQL-Konfigurationen (Minimalmengekühlschmierung) mit kompatiblen Werkzeugen die realistischen Alternativen.
Tieflochreiben und Spanabfuhr
Späne sind der Hauptfeind beim Tieflochreiben. Wenn das Verhältnis von Tiefe zu Durchmesser etwa 3:1 überschreitet, haben Späne keinen natürlichen Fluchtweg; sie lagern sich in den Spannuten ab, werden nachgeschnitten, zerkratzen die Bohrung, drücken das Loch übermaßig und können das Werkzeug brechen. Interne Kühlmittelzufuhr löst dies, indem es Späne kontinuierlich aus dem Loch drückt, bevor sie sich ablagern oder nachgeschnitten werden können.
Bei ausreichender Kühlmittelzufuhr durch die Spindel können Käufer stabile Ergebnisse bei Tiefenverhältnissen erwarten, die herkömmliche Reibahlen nicht erreichen. Werkzeughersteller bewerten Bohrer mit interner Kühlmittelzufuhr üblicherweise bis etwa 10×D und bieten Kühlmittelbohrer für Lochtiefen bis etwa 8×D an, wobei tiefere Anwendungen auf das Tiefbohren oder BTA-Verfahren umsteigen. Zwei weitere Vorteile ergeben sich direkt: eine stabile Schneibzonentemperatur hält den Bohrungsdurchmesser über eine Produktionscharge hinweg konsistent, und eine geringere Schwankung der Schnittkräfte verbessert die Geradheit der Bohrung in tiefen Löchern.
Kühlmitteldruck für das Reiben
Druck ist die Variable, die Käufer am häufigsten unterschätzen. Reibahlenhersteller geben üblicherweise Betriebsdrücke zwischen etwa 300 und 1000 psi (20–70 bar) für Kühlmittelbohrer an, und einige spezifizieren 20–80 bar (300–1200 psi) je nach Loctiefe. Eine gängige Richtlinie: etwa 20 bar ist das Minimum für eine effektive Spanspülung in Löchern bis zu 5×D, während Löcher im Bereich von 5–10×D 40–80 bar erfordern. Unter etwa 10 bar wird die Spanabfuhr unzuverlässig und die Werkzeuglebensdauer leidet.
| Loctiefe | Typische Druckrichtlinie |
|---|---|
| Bis zu 5×D | Etwa 20 bar (≈300 psi) Minimum für zuverlässige Spanspülung |
| 5–10×D | 40–80 bar (≈600–1200 psi) empfohlen |
Mehr Druck ist nicht automatisch besser. Übermäßiger Druck kann das Loch hydraulisch ausweiten oder empfindliche Werkstückmerkmale beschädigen, daher befolgen Sie die Druckempfehlung des Werkzeugherstellers für den spezifischen Durchmesser und die Tiefe, und stellen Sie sicher, dass die Pumpe ein konsistentes Volumen liefert, nicht nur den Spitzendruck.
Sacklöcher vs. Durchgangslöcher: Wahl der richtigen Kühlmittelzufuhr
Kühlmittelbohrer gibt es in zwei Ausführungen, und die passende Zuordnung zur Lochart ist wichtig. Werkzeuge mit zentraler Zufuhr leiten das Kühlmittel aus der Vorderseite des Werkzeugs. Bei einem Sackloch trifft das Kühlmittel auf den Boden des Loches, flutet zurück über die Schneiden und drückt Späne nach oben und heraus — was genau das ist, was eine Sacklochoperation benötigt. Bei einem Durchgangsloch tritt der vordere Strahl einfach auf der anderen Seite aus, ohne die Schneiden zu benetzen, und verschwendet das Kühlmittel. Werkzeuge mit Spannutzendurchlass, bei denen das Kühlmittel radial durch die Spannuten austritt, sind die richtige Wahl für Durchgangslöcher, da sie die Schneiden überfluten, während das Kühlmittel seitlich austritt.
Die Spiralrichtung interagiert mit der Kühlmittelzufuhr. Eine Linkswendung drückt Späne vor das Werkzeug, was für Spannutfuttern in Durchgangslöchern geeignet ist; eine Rechtswendung zieht Späne zurück zum Schaft, was zentrale Kühlmittelbohrer in Sacklöchern ergänzt. Für umweltorientierte Produktion ist MQL-Reibung mit kompatiblen Werkzeugen ebenfalls eine Option, aber die Spanabfuhr muss genau beobachtet werden, da MQL weit weniger Flüssigkeitsvolumen liefert als Hochdruckkühlung.
Kühlmittelbohrer vs. Standardreibahle
Eine Standardreibahle ist auf externes Kühlmittel und offene Spannuten angewiesen. Für flache Durchgangslöcher in einfachen Materialien bleibt sie eine vernünftige, kostengünstigere Option. Die folgende Tabelle fasst die Unterschiede zusammen, die in der Produktion wichtig sind:
| Merkmal | Standardreibahle (externes Kühlmittel) | Kühlmittelbohrer |
|---|---|---|
| Kühlung in der Schneidzone | Niedrig bis mittel | Hoch |
| Tieflochfähigkeit | Begrenzt (≈3×D) | Bis zu ≈8–10×D |
| Spanabfuhr | Schlecht in tiefen Löchern | Durch Kühlmittel erzwungen ausgeschieden |
| Werkzeuglebensdauer | Basiswert | Etwa 2–4× länger |
| Anschaffungskosten | Niedriger | Höher |
Die praktische Regel: Wenn Löcher tiefer als etwa 3×D, Sacklöcher oder in klebrigen Materialien wie Edelstahl oder Titanlegierungen bearbeitet werden, amortisiert sich das Design mit interner Kühlmittelzufuhr üblicherweise durch weniger Ausschussteile und weniger Werkzeugwechsel.
H7-Reibahlen-Toleranz und Oberflächengüte
Die Bohrungsqualität zeigt sich in den gemessenen Ergebnissen der internen Kühlmittelzufuhr. Hersteller von Hartmetallreibahlen mit interner Kühlmittelzufuhr zielen in der Standardproduktion üblicherweise auf eine H7-Lochtoleranz (IT7-Klasse) ab, wobei H6 von einigen Herstellern für steifere Einrichtungen angeboten wird. Die angegebenen Oberflächengütewerte reichen von Ra 1,6 µm bis hinunter zu Ra 0,4 µm, je nach Material, Vorschub und Werkzeuggeometrie. Ein geringer Rundlauf — oft spezifiziert bei 3 µm oder weniger am Schneidendurchmesser — ist ein wichtiger Beitrag, da der Rundlauf die Reibahle ungleichmäßig schneiden und das Loch vergrößern lässt.
Diese Zahlen sind vom Lieferanten gemeldete Fähigkeiten, keine Garantien für jede Einrichtung. Ihr konsistentes Erfordernis erfordert eine steife Maschine und Spannvorrichtung, korrekte Reibzugabe durch das Vorgebohrte Loch, stabile Kühlmitteldruck und an das Material angepasste Vorschübe. Fragen Sie Lieferanten nach Inspektionsberichten und Anwendungsdaten für Ihren Lochdurchmesser und Ihr Material, bevor Sie sich für eine Toleranzklasse entscheiden.
Wichtige Erkenntnisse für Käufer
- Passen Sie das Werkzeug an das Loch an: Zentralzufuhr für Sacklöcher, Spannutzendurchlass für Durchgangslöcher, und bestätigen Sie, dass die Spiralrichtung die Spanabfuhr unterstützt.
- Überprüfen Sie zuerst die Maschine: TSC-Pumpendruck, abgedichtete Werkzeughalter, Filtration und Kühlmittelkonzentration sind Voraussetzungen, keine Upgrades.
- Dimensionieren Sie den Druck nach der Tiefe: etwa 20 bar für Löcher bis 5×D und 40–80 bar für 5–10×D.
- Beurteilen Sie Präzisionsangaben anhand von Belegen: Fragen Sie nach der Toleranzklasse (üblicherweise H7), dem erwarteten Ra-Bereich, der Rundlaufspezifikation und Inspektionsberichten.
- Vergleichen Sie bei tiefen, Sacklöchern oder klebrigen Materialien die Gesamtkosten pro Loch — interne Kühlmittelzufuhr gewinnt üblicherweise bei Ausschuss, Nacharbeit und Werkzeugwechseln.


