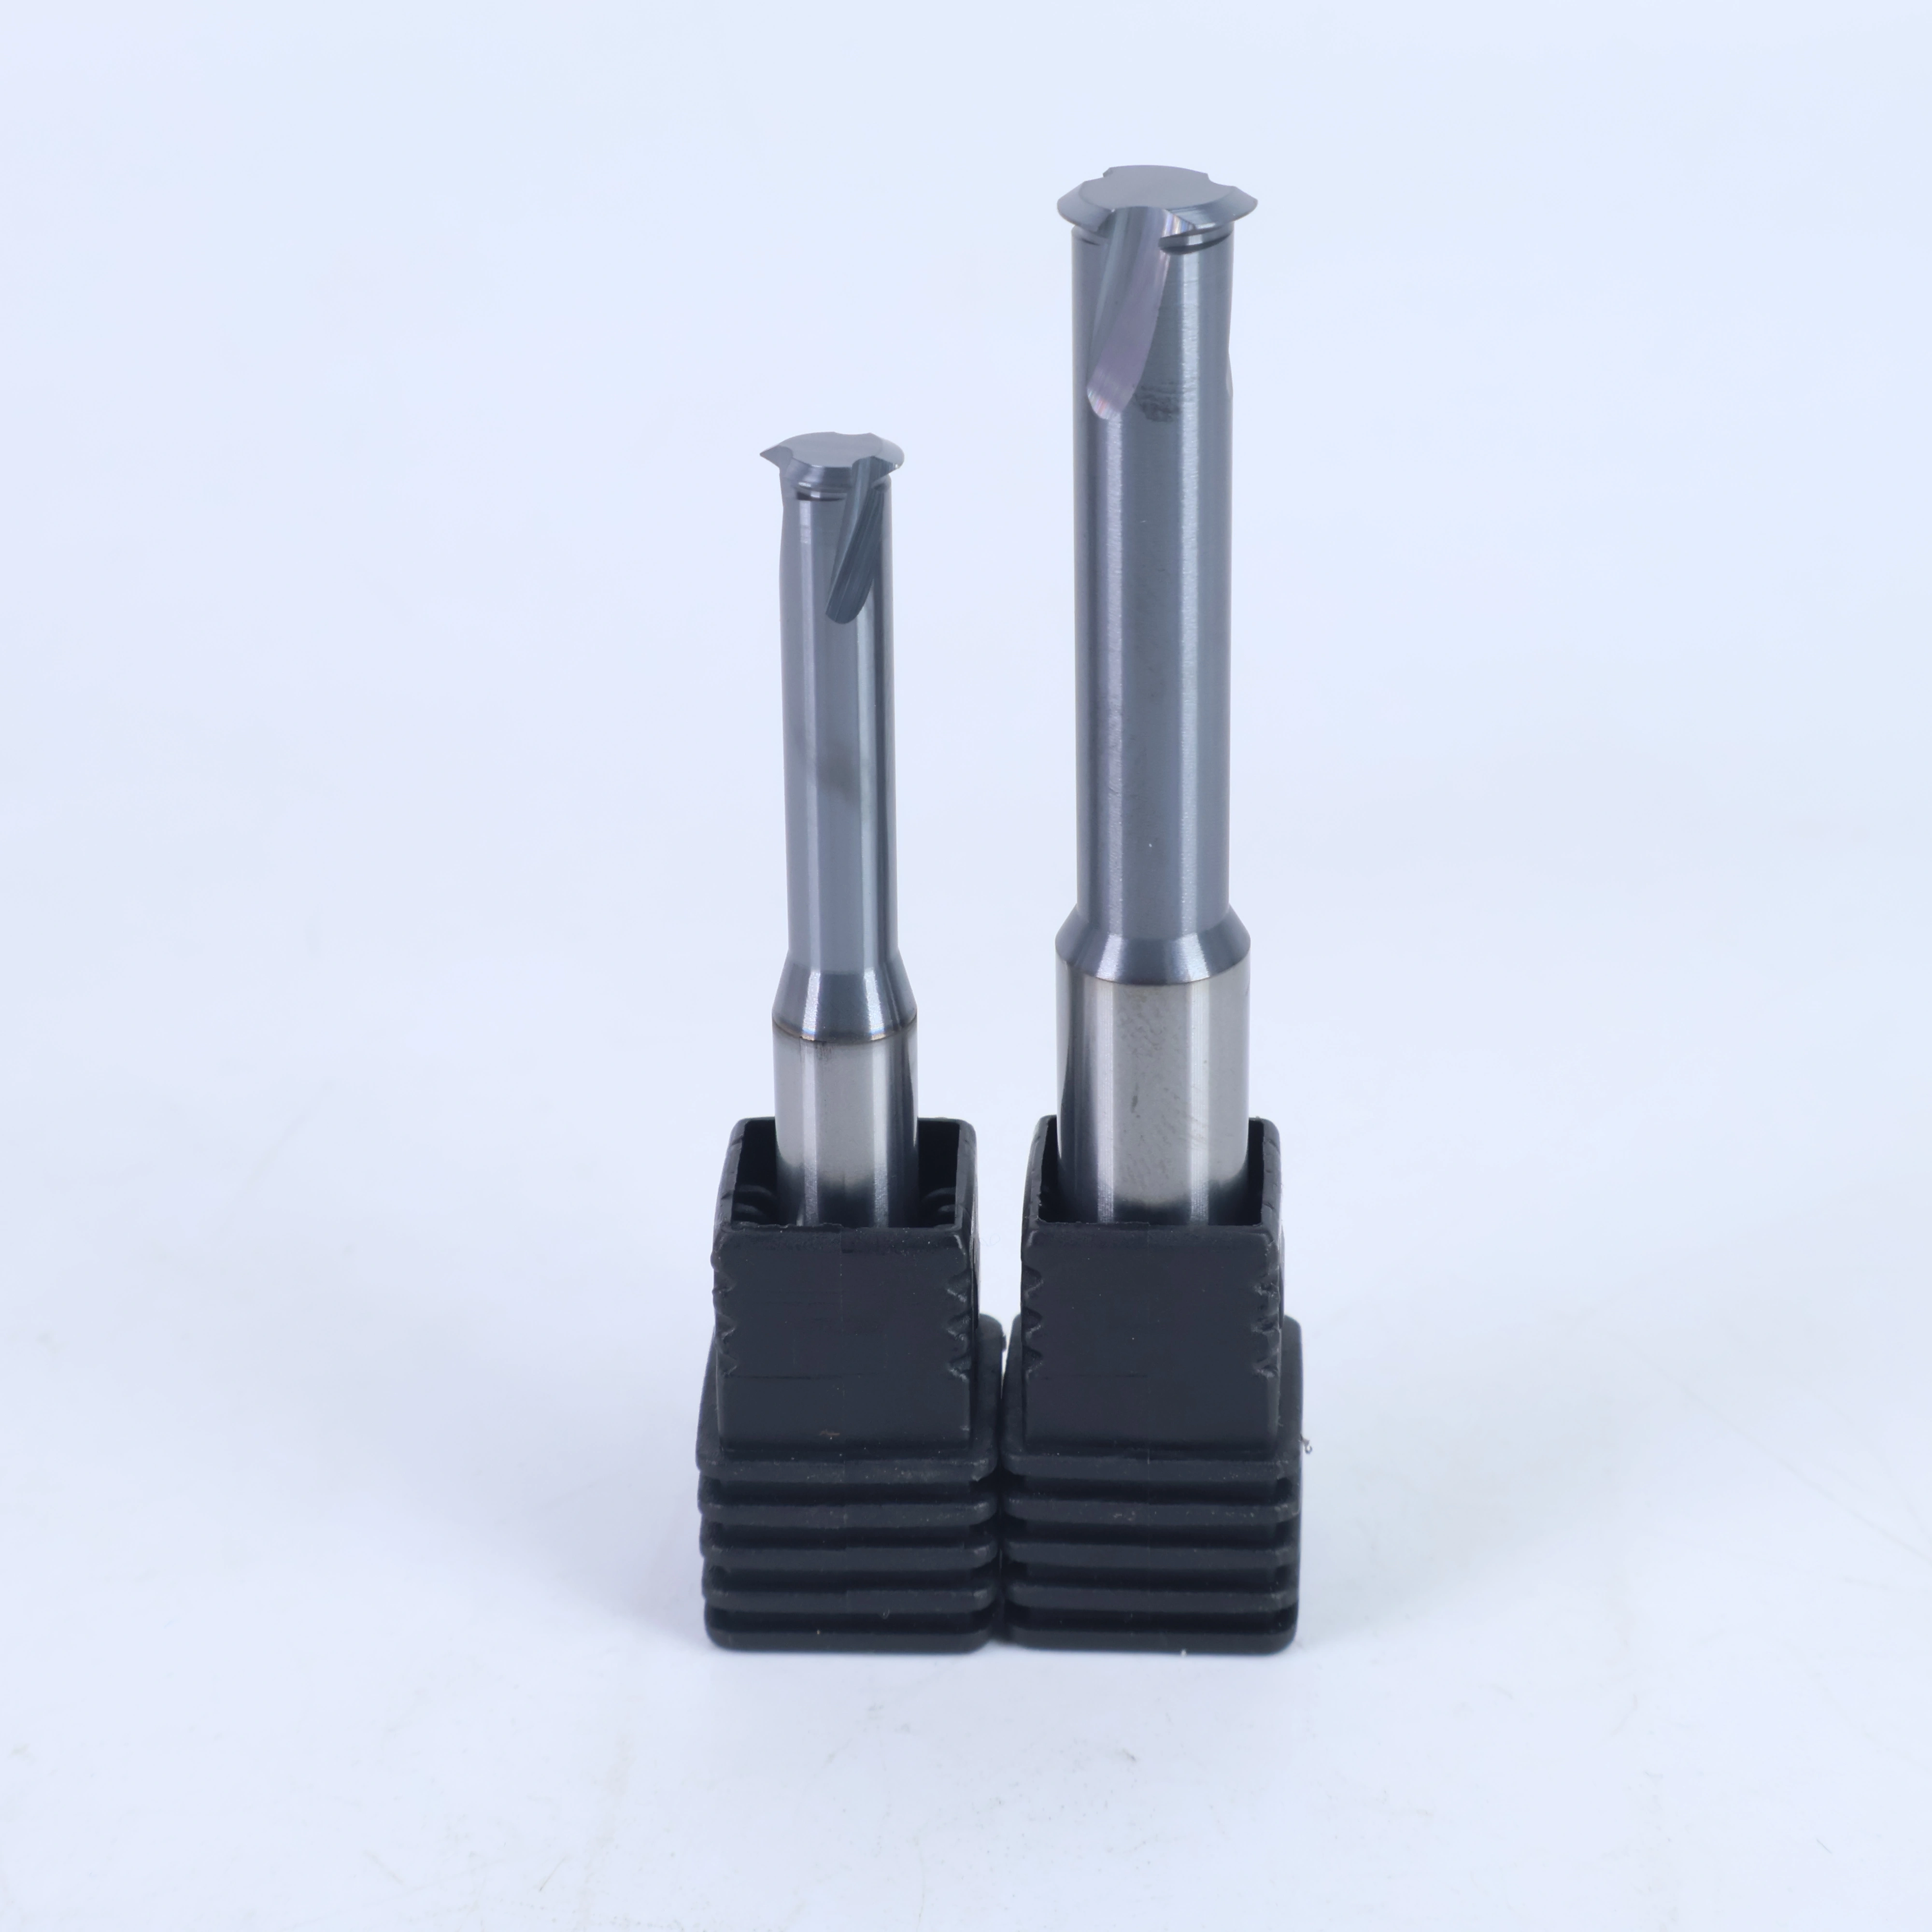
Der einschneidige Gewindefräser ist ein Vollhartmetall-Gewindefräser mit einer einzigen Schneide. Er wird auf CNC-Bearbeitungszentren eingesetzt, um 60°-ISO-Metrischgewinde durch helicale Interpolation zu fertigen. Da immer nur eine Schneide im Eingriff ist, kann dasselbe Werkzeug für jede Steigung innerhalb seines Arbeitsbereichs programmiert werden, sodass ein kleiner Werkzeugbestand ein breites Spektrum an Gewindegrößen abdeckt. Das macht ihn zur praktischen Wahl für Lohnfertiger, Prototypen- und Reparaturarbeiten, tiefe Bohrungen, dünnwandige Teile und schwer zerspanbare Legierungen, wo der Werkzeugwechsel für jede Gewindegröße die eigentlichen Kosten verursacht.
Gewindefräsen erzeugt ein Gewinde als Bahn und nicht als Form. Der Fräser taucht in die vorbereitete Bohrung ein, folgt einer Helix-Interpolationbahn, deren Steigung der Gewindesteigung entspricht, und erzeugt das Profil in einem oder mehreren radialen Zustellen um die Bohrungswand. Bei einem einschneidigen Werkzeug wird der fertige Gewindedurchmesser über die Werkzeugkorrektur im Programm gesteuert: Zeigt die Lehre, dass das Gewinde zu eng oder zu weit läuft, stellt der Bediener den Korrekturwert ein und fährt das Teil erneut, statt das Werkzeug zu wechseln. Die Steigung kommt ebenfalls aus dem Programm, also bearbeitet ein Fräser M8×1,25, M8×1,0 sowie eine Sondersteigung ohne jeglichen Werkzeugwechsel.
Die einschneidige Geometrie hält den Eingriffsbogen kurz, und das hat Konsequenzen, die vor der Bestellung abgewogen werden wollen. Schnittkräfte und radialer Druck bleiben niedrig, sodass sich das Werkzeug in dünnen Wänden, langen Auskragungen, leichten Spannvorrichtungen und harten Legierungen gut verhält, wo ein mehrschneidiger Fräser zum Rattern neigt. Mit einer statt mit drei oder vier Schneiden gibt es weniger Schneiden, die ausbrechen können, und ein geringeres Risiko, dass der Fräser in einer Sackbohrung verklempt. Sollte ein Werkzeug doch brechen, lässt sich ein kleiner Vollhartmetallkörper weitaus leichter aus einem teuren Werkstück entfernen als ein abgebrochenes Gewindebohrer. Der Kompromiss ist die Taktzeit: Ein volles Gewinde benötigt mehrere Helixbahnen, also ist ein einschneidiger Fräser pro Teil langsamer als ein mehrschneidiges Werkzeug, das das gesamte Gewinde in etwa einer Umdrehung formt. Die Serienfertigung auf starrer Maschine bevorzugt daher die mehrschneidige Bauweise, während Misch-, Klein- oder schwierige Arbeiten den einschneidigen Fräser bevorzugen.
Der Vergleich, den Einkäufer üblicherweise zuerst anstellen, ist gegen das Gewindebohren, nicht gegen einen anderen Gewindefräser. Ein Gewindebohrer ist in einer Durchgangsbohrung in weichem Material schnell, aber er ist auf eine Gewinde-Spezifikation festgelegt, belastet das Werkstück stark und bricht in tiefen Sackbohrungen ab – und ein im Formeinsatz oder Ventilgehäuse abgebrochener Bohrer kostet oft das Teil. Gewindefräsen benötigt eine Maschine, die eine Helix interpolieren kann, braucht länger pro Bohrung und gibt im Tausch ein Gewinde, dessen Größe im Programm korrigiert werden kann, dessen Form in Materialien erzeugt werden kann, die Gewindebohrer stark beanspruchen, und dessen Werkzeug zurückgezogen werden kann, wenn der Prozess schiefläuft. Für kleine und gemischte Chargen oder für Teile, deren Ausschuss teuer ist, lohnt sich dieser Tausch üblicherweise.
Metrische Gewinde werden geschrieben als der Buchstabe M, gefolgt von Nenndurchmesser und Steigung, zum Beispiel M8×1,25 für die Grob- und M8×1,0 für die Feinserie. Beide verwenden das 60°-Grundprofil nach ISO 68-1 und die Durchmesser- und Steigungskombinationen nach ISO 261. Der Nenndurchmesser ist eine Bezeichnung, kein gemessenes Maß und nicht der Fräserdurchmesser, also gibt die Komponentenzeichnung die Bohrungsgröße, die Gewindetiefe und den Freiraum vor, den der Fräser benötigt. Die nachstehenden Tabellen decken die Serie 580 in drei Längen ab: Standard, 75L und 100L. Jede Größe ist mit einer 60°-Gewindespitze geschliffen für das Fräsen von Gewinden in Bohrungen, in denen die Werkstückhärte unter HRC45 bleibt.
Geeignet für die Bearbeitung von Tiefbohrgewinden in Materialien mit einer Härte bis HRC 45°.
Serie 580, Standardlänge (M0,8 bis M20)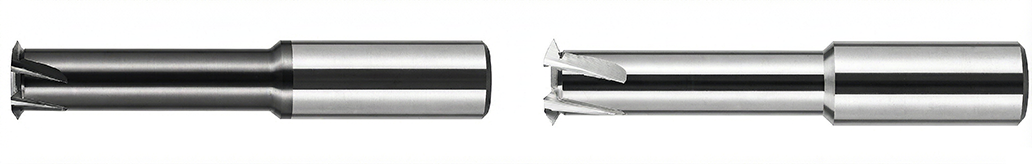
| Gewinde (M) |
Steigung (TPI) |
Schneiddurchmesser (mm) |
Nutenlänge (mm) |
Schaft-Durchmesser (mm) |
Gesamtlänge (mm) |
Schneiden |
Stahl-Bestell-Nr. |
Aluminium-Bestell-Nr. |
| M0,8*0,2 |
0,2 |
0,55 |
2,8 |
4 |
50 |
3 |
EC0044 |
580DM215 |
| M1,0x0,25 |
0,25 |
0,7 |
3,1 |
4 |
50 |
3 |
EC0010 |
580DM165 |
| M1,2x0,25 |
0,25 |
0,9 |
3,8 |
4 |
50 |
3 |
EC0011 |
580DM166 |
| M1,4x0,3 |
0,3 |
1,05 |
4,4 |
4 |
50 |
3 |
EC0012 |
580DM167 |
| M1,6X0,35 |
0,35 |
1,2 |
5,0 |
4 |
50 |
3 |
EC0013 |
580DM168 |
| M1,8x0,35 |
0,35 |
1,4 |
5,6 |
4 |
50 |
3 |
EC0014 |
580DM169 |
| M2,0x0,4 |
0,4 |
1,5 |
6,2 |
4 |
50 |
3 |
EC0015 |
580DM170 |
| M2,5x0,45 |
0,45 |
1,95 |
7,7 |
4 |
50 |
3 |
EC0016 |
580DM171 |
| M3x0,5 |
0,5 |
2,4 |
9 |
4 |
50 |
3 |
EC0017 |
580DM172 |
| M3,5x0,6 |
0,6 |
2,75 |
10 |
4 |
50 |
3 |
EC0018 |
580DM173 |
| M4x0,7 |
0,7 |
3,15 |
12 |
4 |
50 |
3 |
EC0019 |
580DM174 |
| M5x0,8 |
0,8 |
4 |
15 |
4 |
50 |
3 |
EC0020 |
580DM175 |
| M6x1,0 |
1,0 |
4,8 |
19 |
6 |
50 |
3 |
EC0021 |
580DM176 |
| M8x1,25 |
1,25 |
6 |
22 |
6 |
50 |
3 |
EC0022 |
580DM177 |
| M10x1,5 |
1,5 |
8 |
30 |
8 |
60 |
3 |
EC0023 |
580DM178 |
| M12x1,75 |
1,75 |
9,4 |
38 |
10 |
75 |
4 |
EC0039 |
580DM180 |
| M14x2,0 |
2,0 |
10,2 |
38 |
12 |
75 |
4 |
EC0040 |
580DM181 |
| M16x2,0 |
2,0 |
13 |
39 |
14 |
80 |
4 |
EC0041 |
580DM182 |
| M18x2,5 |
2,5 |
14,5 |
50 |
16 |
90 |
4 |
EC0042 |
580DM183 |
| M20x2,5 |
2,5 |
16 |
54 |
16 |
90 |
5 |
EC0043 |
580DM184 |
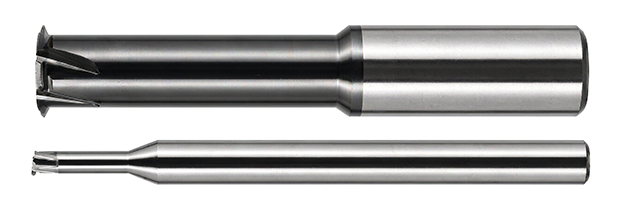
75L verlängerte Länge (M1,4 bis M10)
| Gewinde (grob) |
Steigung (mm) |
Schneiddurchmesser (mm) |
Nutenlänge (mm) |
Schaft-Durchmesser (mm) |
Gesamtlänge (mm) |
Schneiden |
Stahl-Bestell-Nr. |
Aluminium-Bestell-Nr. |
| M1,4x0,3 |
0,3 |
1,05 |
5 |
4 |
75 |
3 |
75DM162 |
580DDM445 |
| M1,6X0,35 |
0,35 |
1,2 |
6 |
4 |
75 |
3 |
75DM163 |
580DDM446 |
| M2,0x0,4 |
0,4 |
1,5 |
8 |
4 |
75 |
3 |
75DM164 |
580DDM447 |
| M2,5x0,45 |
0,45 |
1,95 |
10 |
4 |
75 |
3 |
75DM165 |
580DDM448 |
| M3x0,5 |
0,5 |
2,4 |
12 |
4 |
75 |
3 |
75DM166 |
580DDM449 |
| M4x0,7 |
0,7 |
3,15 |
16 |
4 |
75 |
3 |
75DM167 |
580DDM450 |
| M5x0,8 |
0,8 |
4 |
20 |
6 |
75 |
3 |
75DM168 |
580DDM451 |
| M6x1,0 |
1,0 |
4,8 |
24 |
6 |
75 |
3 |
75DM169 |
580DDM452 |
| M8x1,25 |
1,25 |
6 |
32 |
6 |
75 |
3 |
75DM170 |
580DDM453 |
| M10x1,5 |
1,5 |
8 |
35 |
8 |
75 |
3 |
75DM171 |
580DDM454 |
100L verlängerte Länge (M1,4 bis M14)
| Gewinde (grob) |
Steigung (mm) |
Schneiddurchmesser (mm) |
Nutenlänge (mm) |
Schaft-Durchmesser (mm) |
Gesamtlänge (mm) |
Schneiden |
Stahl-Bestell-Nr. |
Aluminium-Bestell-Nr. |
| M1,4x0,3 |
0,3 |
1,05 |
5 |
4 |
100 |
3 |
100DM164 |
580CDM013 |
| M1,6X0,35 |
0,35 |
1,2 |
6 |
4 |
100 |
3 |
100DM165 |
580CDM014 |
| M2,0x0,4 |
0,4 |
1,5 |
8 |
4 |
100 |
3 |
100DM166 |
580CDM015 |
| M2,5x0,45 |
0,45 |
1,95 |
10 |
4 |
100 |
3 |
100DM167 |
580CDM016 |
| M3x0,5 |
0,5 |
2,4 |
12 |
4 |
100 |
3 |
100DM168 |
580CDM017 |
| M4x0,7 |
0,7 |
3,15 |
16 |
4 |
100 |
3 |
100DM169 |
580CDM018 |
| M5x0,8 |
0,8 |
4 |
20 |
6 |
100 |
3 |
100DM170 |
580CDM019 |
| M6x1,0 |
1,0 |
4,8 |
24 |
6 |
100 |
3 |
100DM171 |
580CDM020 |
| M8x1,25 |
1,25 |
6 |
32 |
6 |
100 |
3 |
100DM172 |
580CDM021 |
| M10x1,5 |
1,5 |
8 |
40 |
8 |
100 |
3 |
100DM173 |
580CDM022 |
| M12x1,75 |
1,75 |
9,4 |
48 |
10 |
100 |
4 |
100DM174 |
580CDM023 |
| M14x2,0 |
2,0 |
10 |
50 |
10 |
100 |
4 |
100DM175 |
580CDM024 |