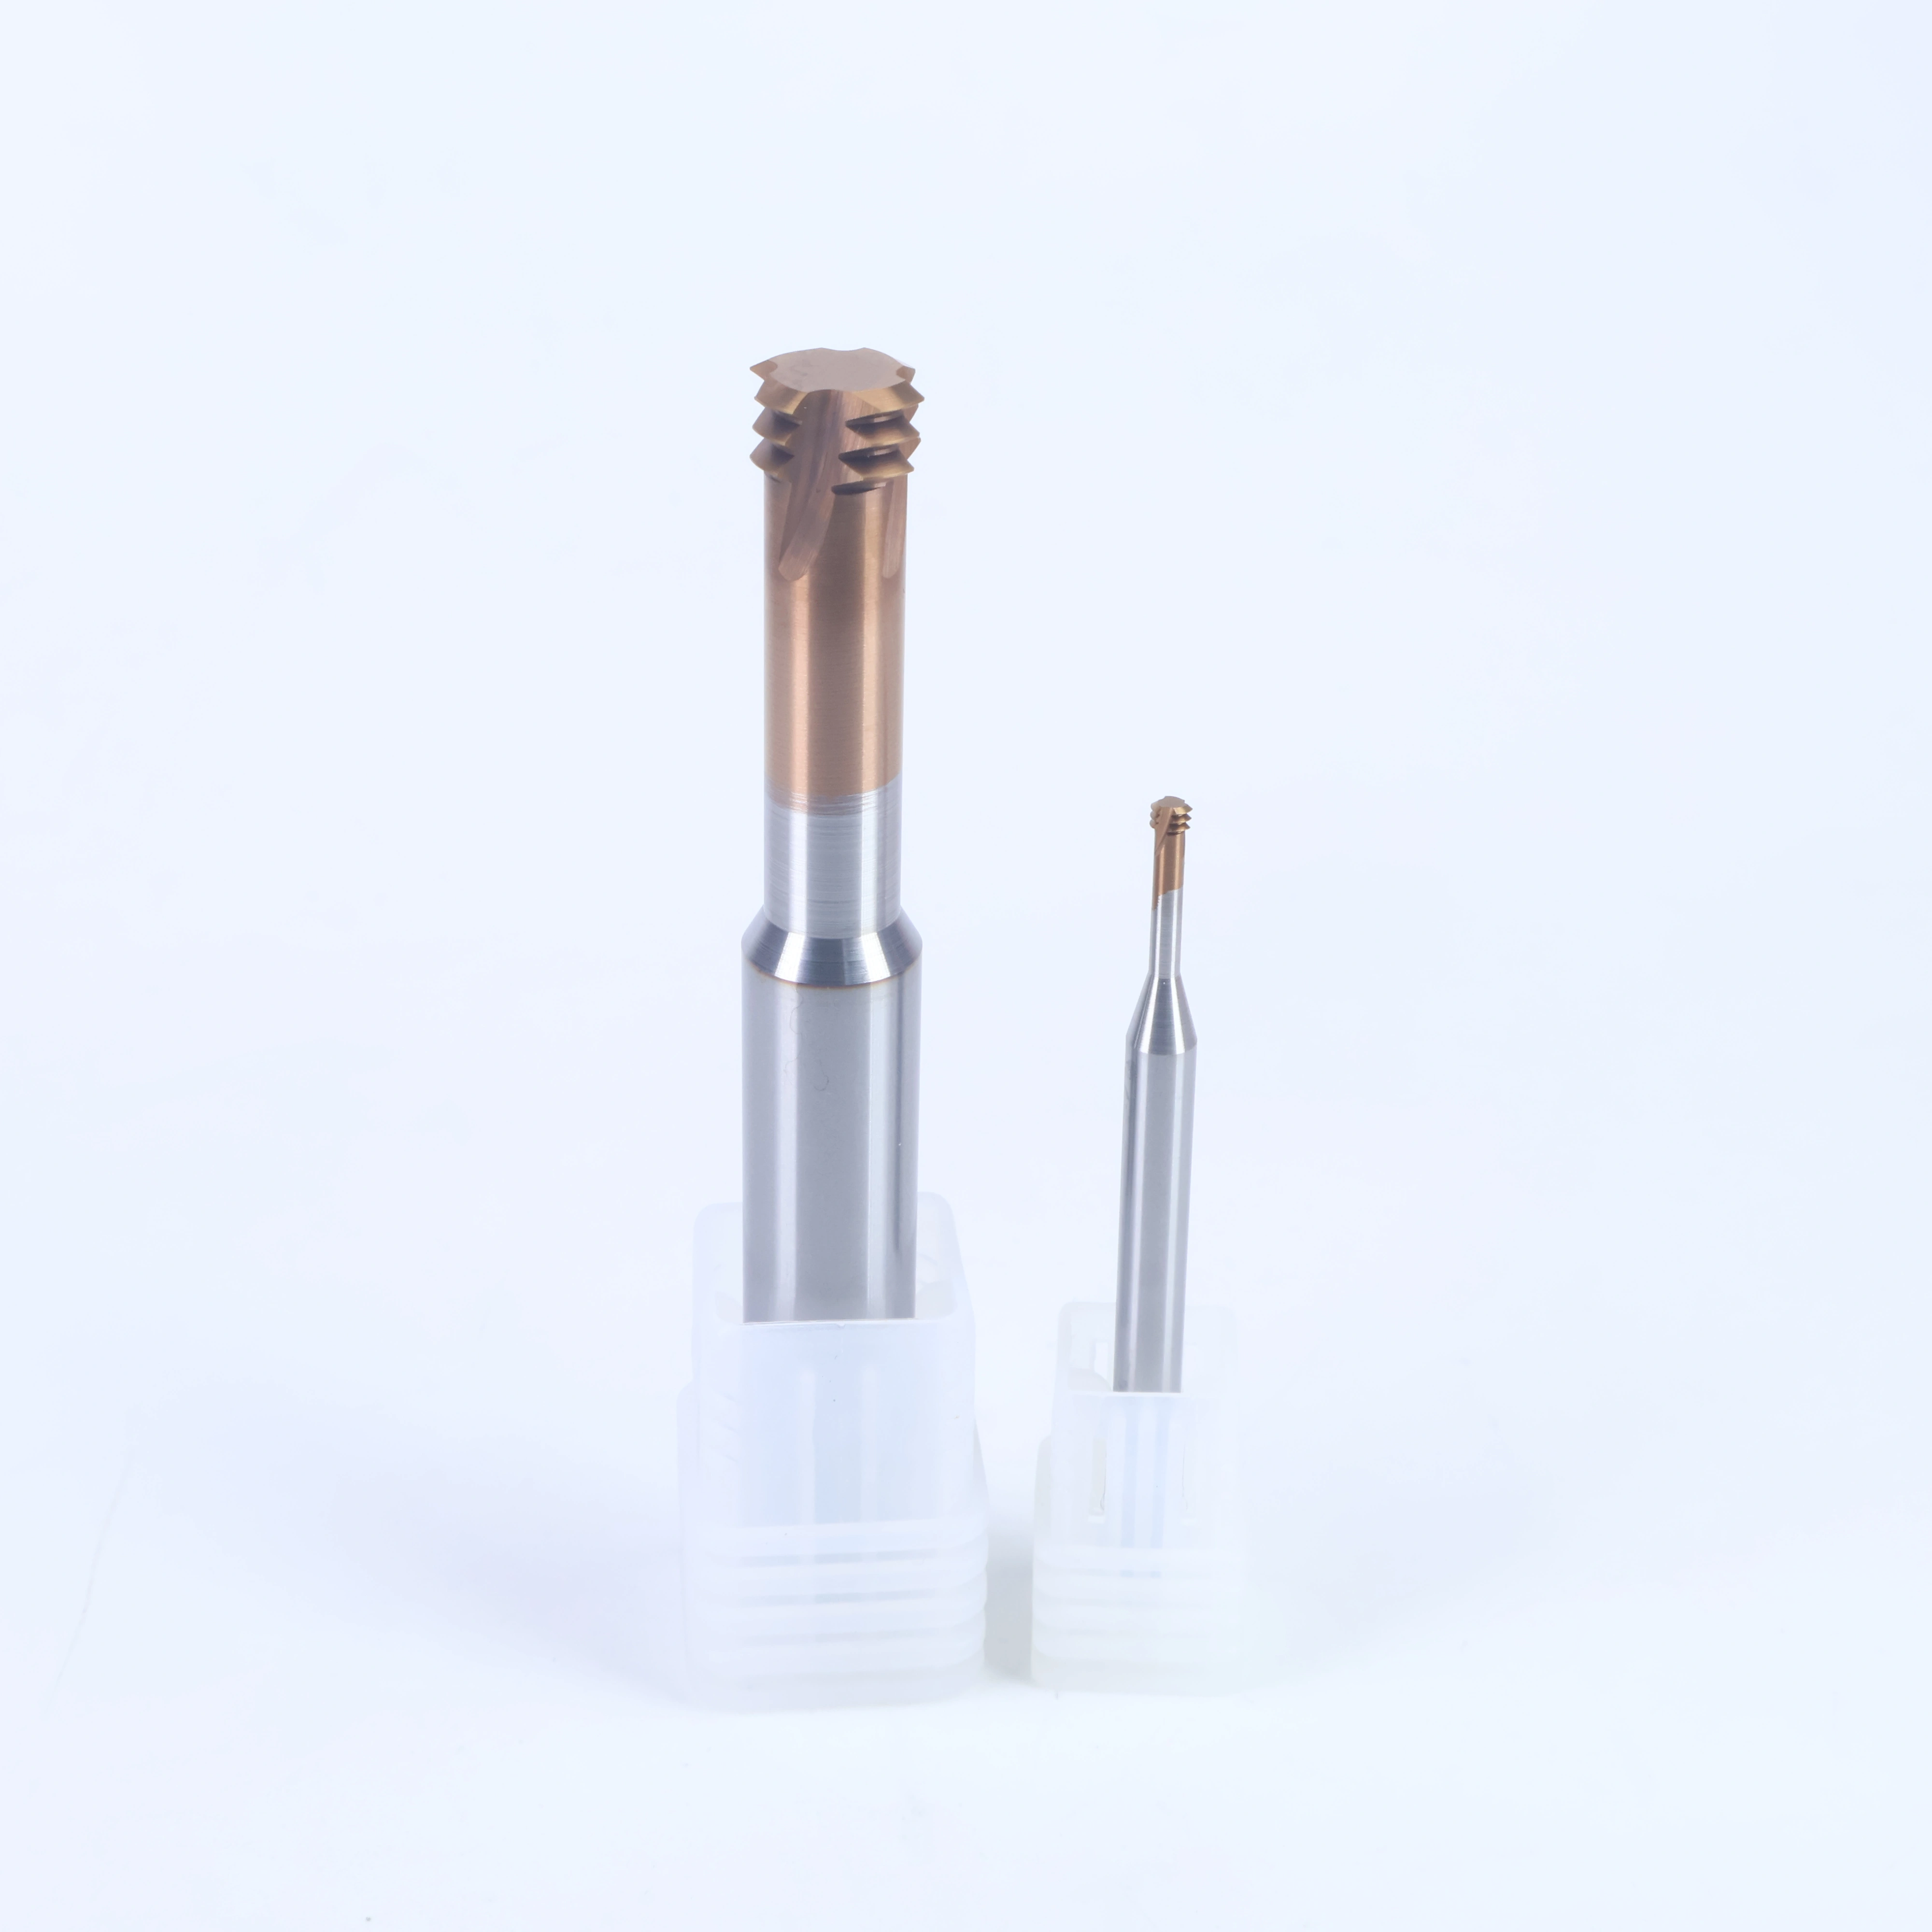
Der Dreizahn-Gewindefräser ist ein Vollhartmetall-Gewindefräser mit drei hintereinander liegenden schrägverzahnten Schneiden, die alle auf das 60°-ISO-Metrischprofil geschliffen sind. Er schließt die Lücke zwischen zwei bekannten Werkzeugtypen. Ein einzahniger Gewindefräser hat einen Schneidbereich, sodass er jeder Gewindetiefe und -steigung folgen kann, die die Maschine interpolieren kann, aber jedes Gewinde erfordert eine vollständige Reihe von Schnitten. Ein vollprofiliger Gewindefräser trägt die vollständige Form von der Gewindekrone bis zum Gewindegrund und stellt das Gewinde in etwa einer Umdrehung fertig, aber ein Werkzeug dient nur einer Steigung. Drei Zähne in einer Reihe nehmen eine Mittelstellung ein: die Schnitttiefe wird von drei Zähnen anstatt einem geteilt, der Vorschub pro Umdrehung steigt mit der Anzahl der Zähne bei gleicher Spanungsgröße pro Zahn, und der fertige Gewindedurchmesser kann immer noch über den Interpolationsradius getrimmt werden.
Beim Schnitt wird das Werkzeug entlang einer schraubenförmigen Bahn in die vorbereitete Bohrung eingeführt, deren Steigung dem Gewindeabstand entspricht, und die drei Zähne greifen gleichzeitig in die Flanke ein, jeweils eine Teilung voneinander entfernt. Da die Last auf drei Schneiden verteilt ist, läuft das Werkzeug mit einer geringeren Spandicke pro Zahn als ein einzahniges Werkzeug bei gleichem Vorschub, was Hitze und Schneidenverschleiß verringert und eine gleichmäßigere Gewindeflanke auf Stahl erzeugt. Der Nachteil ist Reichweite und Freiraum: Der Schneidbereich ist länger als ein einzahniger Bereich, sodass ein Sackloch unterhalb des Gewindes genügend Freiraum für die gesamte Zahnreihe plus der Werkzeugnase benötigt, und tiefe Bohrungen benötigen die längeren Schaftversionen, die weiter unten auf dieser Seite aufgeführt sind. Der Schneiddurchmesser, die Nutlänge und der Schaftdurchmesser werden für jede Größe angegeben, und der Vorbohrdurchmesser in der letzten Spalte ist die Bohrung, die gebohrt oder gefräst werden soll, bevor das Gewinde interpoliert wird.
Die Dreizahn-Geometrie zahlt sich in drei Situationen aus. Die erste ist eine Teilefamilie, die eine Steigung, aber nicht einen Nenndurchmesser gemeinsam hat: da der fertige Durchmesser aus dem Interpolationsradius kommt, deckt ein einzelnes Werkzeug die Durchmesser ab, die seine Steigung gemeinsam haben, sodass ein M8x1.25-Werkzeug auch M10x1.25 und M12x1.25-Bohrungen im gleichen Aufbau gewindet. Die zweite ist das kleine Ende des metrischen Bereichs, M1.6 bis M5, wo ein Gewindebohzer zerbrechlich und ein einzahniger Fräser langsam ist; hier hält die kompakte Serie mit 6 mm Schaft das Werkzeug steif genug, um das Gewindeprofil bei kleinen Schneiddurchmessern zu halten. Die dritte sind tiefe oder eingelassene Arbeiten, wo die 75L-Serie den Schneidbereich weit genug vom Halter entfernt, um in Kavitäten zu gelangen, die ein Standardwerkzeug von 50 mm nicht erreichen kann.
Der Standardbereich unten reicht von M1.0 bis M30 mit Steigungen von 0,25 mm bis 3,5 mm, in Gesamtlängen von 50, 60, 75 und 90 mm, während die Gewindegröße wächst. Zwei weitere Serien folgen ihm: eine kompakte 6 mm-Schaftserie für kleine Gewinde und die 75L-Erweiterungsserie für tiefe Bohrungen. Der gesamte Bereich ist in Stahlqualität in Vollhartmetall geschliffen, für Kohlenstoffstahl, legierten Stahl, Edelstahl und Gusseisenwerkstücke; andere Qualitäten und Beschichtungen werden nach Auftrag geschliffen.
Metrischer Dreizahn-Bereich
Die Tabelle listet den standardmetrischen Dreizahn-Bereich auf. Die Steigung wird zuerst angegeben, dann die metrische Gewindebezeichnung bei dieser Steigung. Der Schneiddurchmesser ist der maximale Durchmesser des Gewindeprofils, die Nutlänge ist die nutzbare Schneidlänge, und Schneiden gibt die Anzahl der Nuten an, die bei den kleineren Größen drei und ab M12 vier beträgt. Der Vorbohrdurchmesser folgt der üblichen Regel Nenndurchmesser minus Steigung, mit einer kleinen Zulage für das Bohren.
| Steigung |
Gewindegröße |
Schneid-Durchmesser |
Nutlänge |
Schaftdurchmesser |
Gesamtlänge |
Schneiden |
Vorbohrungsdurchmesser |
| (mm) |
Bezeichnung |
d (mm) |
(mm) |
D (mm) |
(mm) |
Zähne |
(mm) |
| 0.25 |
M1.0x0.25 |
0.73 |
2.3 |
4 |
50 |
3 |
0.75 |
| 0.25 |
M1.2x0.25 |
0.92 |
2.8 |
4 |
50 |
3 |
0.95 |
| 0.3 |
M1.4x0.3 |
1.05 |
3.2 |
4 |
50 |
3 |
1.05 |
| 0.35 |
M1.6x0.35 |
1.2 |
3.3 |
4 |
50 |
3 |
1.25 |
| 0.35 |
M1.8x0.35 |
1.41 |
4.1 |
4 |
50 |
3 |
1.45 |
| 0.4 |
M2.0x0.4 |
1.54 |
4.4 |
4 |
50 |
3 |
1.6 |
| 0.45 |
M2.2x0.45 |
1.63 |
4.8 |
4 |
50 |
3 |
1.75 |
| 0.45 |
M2.5x0.45 |
1.96 |
5.3 |
4 |
50 |
3 |
2.05 |
| 0.5 |
M3x0.5 |
2.4 |
6.4 |
4 |
50 |
3 |
2.5 |
| 0.5 |
M4x0.5 |
3 |
8.6 |
4 |
50 |
3 |
3.5 |
| 0.5 |
M8x0.5 |
6 |
17.3 |
6 |
50 |
3 |
7.5 |
| 0.5 |
M10x0.5 |
8 |
21.8 |
8 |
60 |
3 |
9.5 |
| 0.6 |
M3.5x0.6 |
2.75 |
7.4 |
4 |
50 |
3 |
2.9 |
| 0.7 |
M4x0.7 |
3.15 |
8.6 |
4 |
50 |
3 |
3.3 |
| 0.75 |
M4.5x0.75 |
3.5 |
9.5 |
4 |
50 |
3 |
3.8 |
| 0.75 |
M6x0.75 |
4.8 |
13 |
6 |
50 |
3 |
5.3 |
| 0.75 |
M8x0.75 |
6 |
17.3 |
6 |
50 |
3 |
7.3 |
| 0.75 |
M10x0.75 |
8 |
21.8 |
8 |
60 |
3 |
9.3 |
| 0.8 |
M5x0.8 |
4 |
12 |
4 |
50 |
3 |
4.2 |
| 1.0 |
M6x1.0 |
4.75 |
13 |
6 |
50 |
3 |
5 |
| 1.0 |
M8x1.0 |
6 |
17.3 |
6 |
50 |
3 |
7 |
| 1.0 |
M10x1.0 |
8 |
21.8 |
8 |
60 |
3 |
9 |
| 1.0 |
M12x1.0 |
10 |
25 |
10 |
75 |
4 |
11 |
| 1.0 |
M14x1.0 |
10 |
28 |
10 |
75 |
4 |
13 |
| 1.0 |
M16x1.0 |
12 |
30 |
12 |
75 |
4 |
15 |
| 1.0 |
M20x1.0 |
15.8 |
40 |
16 |
90 |
4 |
19 |
| 1.25 |
M8x1.25 |
6 |
17.3 |
6 |
50 |
3 |
6.8 |
| 1.25 |
M10x1.25 |
8 |
21.8 |
8 |
60 |
3 |
8.8 |
| 1.25 |
M12x1.25 |
10 |
25 |
10 |
75 |
4 |
10.8 |
| 1.25 |
M14x1.25 |
10 |
28 |
10 |
75 |
4 |
12.8 |
| 1.25 |
M16x1.25 |
12 |
30 |
12 |
75 |
4 |
14.8 |
| 1.5 |
M10x1.5 |
8 |
21.8 |
8 |
60 |
3 |
8.6 |
| 1.5 |
M12x1.5 |
10 |
25 |
10 |
75 |
4 |
10.6 |
| 1.5 |
M14x1.5 |
10 |
28 |
10 |
75 |
4 |
12.6 |
| 1.5 |
M16x1.5 |
12 |
30 |
12 |
75 |
4 |
14.6 |
| 1.5 |
M20x1.5 |
15.8 |
40 |
16 |
90 |
4 |
18.6 |
| 1.75 |
M12x1.75 |
10 |
24 |
10 |
75 |
4 |
10.3 |
| 2.0 |
M14x2.0 |
10 |
25 |
10 |
75 |
4 |
12.1 |
| 2.0 |
M16x2.0 |
11.5 |
27 |
12 |
75 |
4 |
14.1 |
| 2.0 |
M20x2.0 |
15.8 |
40 |
16 |
90 |
4 |
18.1 |
| 2.5 |
M20x2.5 |
15 |
36 |
16 |
90 |
4 |
17.6 |
| 3.0 |
M24x3.0 |
16 |
45 |
16 |
90 |
4 |
21.2 |
| 3.5 |
M30x3.5 |
16 |
48 |
16 |
90 |
4 |
26.5 |
6mm Schaft Kompaktbereich
Die kompakte Serie verwendet bei jeder Größe, von M1.6 bis M5, einen 6 mm-Schaft mit einer Gesamtlänge von 50 mm. Der schwerere Schaft ist es, der die kleinen Schneiddurchmesser praktisch macht: bei M1.6x0.35 ist das Gewindeprofil nur 1,2 mm breit, und die zusätzliche Schaftsteifigkeit ist es, die die Zahnreihe daran hindert, beim Schnitt zu federn.
| Steigung |
Gewindegröße |
Schneid-Durchmesser |
Nutlänge |
Schaftdurchmesser |
Gesamtlänge |
Schneiden |
Vorbohrungsdurchmesser |
| (mm) |
Bezeichnung |
d (mm) |
(mm) |
D (mm) |
(mm) |
Zähne |
(mm) |
| 0.35 |
M1.6x0.35 |
1.2 |
3.3 |
6 |
50 |
3 |
1.25 |
| 0.4 |
M2.0x0.4 |
1.54 |
4.4 |
6 |
50 |
3 |
1.6 |
| 0.45 |
M2.5x0.45 |
1.96 |
5.3 |
6 |
50 |
3 |
2.05 |
| 0.5 |
M3x0.5 |
2.4 |
6.4 |
6 |
50 |
3 |
2.5 |
| 0.7 |
M4x0.7 |
3.15 |
8.6 |
6 |
50 |
3 |
3.3 |
| 0.8 |
M5x0.8 |
4 |
12 |
6 |
50 |
3 |
4.2 |
75L erweiterter Bereich
Die 75L-Erweiterungsserie behält die gleiche Dreizahn-Geometrie bei, verlängert aber das Werkzeug auf insgesamt 75 mm, was 25 mm mehr Reichweite als die Standardwerkzeuge kleiner Größe sind. Der Schaftdurchmesser steigt von 4 mm bei den kleinsten Größen auf 8 mm bei M10x1.5, und die Nutlänge reicht von 6,4 mm bis 35 mm, sodass die Serie Gewinde am Boden tiefer Kavitäten, in Taschen und in Teilen abdeckt, wo der Halter sonst das Werkstück verunreinigen würde.
| Steigung |
Gewindegröße |
Schneid-Durchmesser |
Nutlänge |
Schaftdurchmesser |
Gesamtlänge |
Schneiden |
Vorbohrungsdurchmesser |
| (mm) |
Bezeichnung |
d (mm) |
(mm) |
D (mm) |
(mm) |
Zähne |
(mm) |
| 0.35 |
M1.6x0.35 |
1.2 |
6.4 |
4 |
75 |
3 |
1.25 |
| 0.4 |
M2.0x0.4 |
1.54 |
8 |
4 |
75 |
3 |
1.6 |
| 0.45 |
M2.5x0.45 |
1.96 |
10 |
4 |
75 |
3 |
2.05 |
| 0.5 |
M3x0.5 |
2.4 |
12 |
4 |
75 |
3 |
2.5 |
| 0.7 |
M4x0.7 |
3.15 |
16 |
4 |
75 |
3 |
3.3 |
| 0.8 |
M5x0.8 |
4 |
20 |
6 |
75 |
3 |
4.2 |
| 1.0 |
M6x1.0 |
4.75 |
24 |
6 |
75 |
3 |
5 |
| 1.25 |
M8x1.25 |
6 |
32 |
6 |
75 |
3 |
6.75 |
| 1.5 |
M10x1.5 |
8 |
35 |
8 |
75 |
3 |
8.5 |