Custom T-Nutenfräser: Abmessungen, Bearbeitungsablauf und zeichnungsgerechte Bestellung
News Details
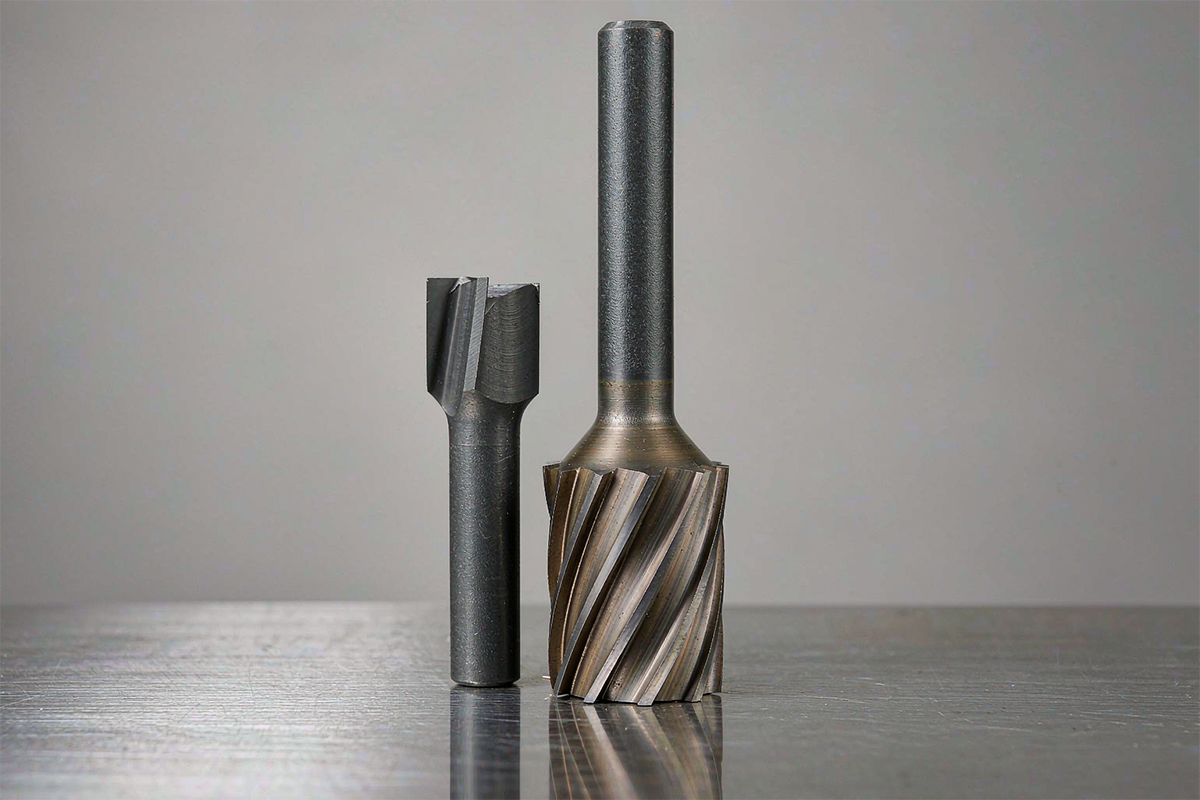
Was ist ein custom T slot end mill?
Ein custom T slot end mill ist ein Fräswerkzeug, das für die Bearbeitung des breiteren Hinterschnitts einer T-Nute ausgelegt ist — dem Teil unterhalb einer schmaleren Öffnung. Seine Geometrie ist sofort erkennbar: ein zylindrischer Schaft, ein Hals mit reduziertem Durchmesser und ein breiterer Schneidkopf an der Spitze. Der Kopf fräst den Hinterschnitt auf Breite und Höhe, während der reduzierte Hals durch die Öffnung darüber läuft, ohne die fertigen Wände zu berühren.
Standardkataloggrößen decken viele gängige Nuten ab, doch reale Bauteile bleiben selten innerhalb eines Katalogs. Nicht übliche Nutbreiten, ungewöhnliche Nut Höhen, enge Halsfreigängigkeiten,要求tiefe Reichweiten, zollbasierte Merkmale oder Eckdetails wie Fasen und Radien erfordern ein Werkzeug, das nach dem Bauteil gefertigt wird — und nicht das Bauteil an das Werkzeug angepasst wird. Das ist die Arbeitsdefinition eines custom T slot end mill: Kopfdurchmesser, Schnittbreite, Halsdurchmesser, Halslänge, Schaft und Gesamtlänge werden anhand des Nutquerschnitts und der Bearbeitungsbedingungen des Kunden hergestellt, statt aus einer festen Größenliste ausgewählt zu werden.
Dieser Artikel erklärt, wie diese Werkzeuge spezifiziert werden, wie der Bearbeitungsablauf funktioniert, welche Informationen eine Sonderbestellung benötigt und wie sich das Werkzeug von den verwandten Werkzeugen der Nutbearbeitungs-Familie unterscheidet.
Abmessungen und Halsfreigängigkeit des T-Nutenfräsers
Die Auswahl beginnt mit fünf Abmessungen, von denen jede eine andere Frage zur Nut beantwortet.
| Abmessung | Dafür zuständig | Bedeutung |
|---|---|---|
| Kopfdurchmesser | Hinterschnittbreite und Eintrittsöffnung | Der Kopf muss die fertige Hinterschnittbreite erzeugen und dennoch durch den Zugangsweg passen |
| Kopfdicke (Schnittbreite) | Nut Höhe zwischen Ober- und Unterseite | Legt die axiale Größe des Hinterschnitts in einem Arbeitsgang fest; zu dünn bedeutet mehrere gestufte Schnitte |
| Halsdurchmesser | Nutöffnungsbreite mit seitlicher Freigängigkeit | Der Hals muss die Öffnungswände entlang des gesamten Schneidwegs freihalten, nicht nur beim Eintritt |
| Reichweite (Halslänge) | Tiefe des Hinterschnitts unterhalb der Referenzfläche | Positioniert den Kopf korrekt; die auf der Werkzeugzeichnung verwendete Referenz muss mit der Bauteilzeichnung übereinstimmen |
| Schaft und Gesamtlänge | Aufnahmetyp und nutzbare Auskraglänge | Bestimmt die Steifigkeit und ob das montierte Werkzeug das Merkmal ohne Kollision erreicht |
Zwei Prüfungen werden leicht übersehen. Erstens dienen Kopf-Toleranz und Halsfreigängigkeit unterschiedlichen Zwecken und sollten getrennt geprüft werden: Eine Messung der Kopfgröße allein beweist nicht, dass der Hals die Öffnung freihält. Zweitens wird die Reichweite auf die auf der Werkzeugzeichnung angegebene Referenz bezogen; sie ist nicht austauschbar mit der Kopfdicke oder einer frei gewählten Halslänge. Im Handel übliche T-Nutenfräser decken Kopfdurchmesser von etwa 3 bis 20 mm mit Schnittbreiten von etwa 0,5 bis 8 mm ab, und die Sonderfertigung reicht in beide Richtungen deutlich über diese Bereiche hinaus.
Wie man eine T-Nut bearbeitet: Zuerst die Pilotnut fräsen
Ein T-Nutenfräser kann nicht wie ein Nutfräser in volles Material eintauchen. Der breitere Kopf hat keinen Weg in das Werkstück, bis ein Einlass existiert, daher hat der Standardablauf zwei Stufen.
Stufe eins bearbeitet die Pilotnut — die schmale Öffnung — mit einem Scheibenfräser oder Nutfräser, der auf die Öffnungsbreite abgestimmt und mindestens so tief ist wie die fertige T-Nut. Stufe zwei erfolgt mit dem T-Nutenfräser: Der Kopf reicht unter die Öffnung und fräst den Hinterschnitt in radialen Zustellen, während der Hals in der Pilotnut läuft. Bei Bauteilen, bei denen ein Ende des Merkmals offen ist, kann der Kopf von der offenen Seite eintreten, und die Pilotnut kann verkürzt oder entfallen — das muss aber am realen Bauteil bestätigt werden, nicht angenommen.
Der Ablauf hat praktische Konsequenzen. Die Breite der Pilotnut legt den maximalen Halsdurchmesser fest, der wiederum Kopfdurchmesser und Steifigkeit begrenzt; eine breitere Öffnung ermöglicht einen stärkeren Hals und stabileren Schnitt. Die Nuttiefe muss vor der Hinterschnittstufe verifiziert werden, weil sich der Kopf am Boden der Pilotnut positioniert. Und weil der Kopf an seinem Umfang und an beiden Flächen in einem engen Raum schneidet,保持en Fräsungen mit reduziertem Eingriff und effektiver Spanabfuhr die Kräfte vorhersehbar.
Zeichnungsanforderungen an einen custom T slot end mill
Eine Sonderbestellung ist nur so gut wie die Informationen dahinter. Die aussagekräftigste Anfrage enthält vier Detailgruppen.
- Nutquerschnittzeichnung. Ein Querschnitt mit Öffnungsbreite, Hinterschnittbreite, Nut Höhe und Tiefe ab einer definierten Referenzfläche, wobei Toleranzen an den Schneidmaßen getrennt von Freigängigkeitsmaßen angegeben werden.
- Eintrittsinformationen. Ob ein Ende der Nut offen ist, die Breite und Tiefe der Pilotnut sowie Spannvorrichtungen oder angrenzende Wände, die den Werkzeugweg einschränken. Eine kurze Eintrittsansicht verhindert die meisten Größenfehler.
- Werkstoff und Zustand des Bauteils. Legierung, Härte und ob der Schnitt kontinuierlich oder unterbrochen ist, da diese Fälle Hartmetallsorte, Geometrie und Beschichtung bestimmen.
- Bearbeitungskontext. Maschine und Aufnahmetyp, erwartete Werkzeugauskragung, Kühlmittelverfügbarkeit und Ziel-Losgröße. Steifigkeitsinformationen sind wichtiger als die Nenngröße, wenn der Hals lang ist.
Mit diesen Angaben kann ein Lieferant Kopf-, Hals- und Reichweitenmaße zum realen Querschnitt vorschlagen, bestätigen, welche Toleranzen funktionell sind, und realistisch kalkulieren. Ein disziplinierter Sonderablauf läuft dann über Zeichnungsprüfung, Bemusterung mit Messprotokollen, eine Pilotmenge zur Prüfung der Wiederholgenauigkeit und Wiederhollieferung gegen einen eingefrorenen Zeichnungsstand. Einkäufer, die Prüfpunkte — zum Beispiel Kopfdurchmesser, Kopfdicke und Halslauf — schon in der Anfrage nennen, erhalten Werkzeuge, die bei Ankunft geprüft werden können, nicht nur bewundert.
T-Nutenfräser für Aluminium vs. Stahl
Der Werkstoff verändert das Werkzeug, bevor er irgendetwas anderes verändert.
Bei Aluminium und anderen NE-Legierungen sind schneidende Kanten und Spanraum die Prioritäten. Zwei- oder dreischneidige Köpfe mit polierten Spannuten oder DLC-beschichtete Ausführungen, wo die Standzeit der Kante zählt, führen die großen, zähen Späne ab, die Aluminium erzeugt. Aluminiumhaltige Beschichtungen wie TiAlN und AlTiN sollten auf Aluminiumwerkstücken vermieden werden: Die Beschichtungschemie reagiert mit dem Werkstoff und begünstigt Aufbauschneiden und Spanaufschweißung.
Bei Kohlenstoffstahl, legiertem Stahl und rostfreiem Stahl ist beschichteter Vollhartmetall die Norm. AlTiN- oder TiSiN-Beschichtungen beherrschen die Schneidtemperaturen, und vier oder mehr Schneiden geben die Kantstütze und Oberflächengüte, die härtere Werkstoffe brauchen — auf Kosten engeren Spanraums, was akzeptabel ist, weil Stahlspäne kleiner und besser gebrochen sind. Nichtrostender Stahl addiert ein Kaltverformungsverhalten, daher sollten Vorschübe hoch genug bleiben, um zu schneiden statt zu reiben, und die Wärmeabfuhr durch Kühlmittel oder Luftstoß ist ebenso wichtig wie die Beschichtungswahl.
Zwischen beiden unterscheidet sich die Schnittgeschwindigkeit stärker als die Geometrie: Aluminium läuft schnell, Stahl deutlich langsamer, und gehärtete Stähle noch langsamer mit verstärkten Kanten. Die Angabe des Werkstoffs in der Anfragezeit ist daher keine Formalie — sie verändert das Werkzeug, das gefertigt wird.
T-Nuten vs. Schwalbenschwanz vs. Woodruff-Fräser
Drei Spezialfräser bearbeiten drei verschiedene Familien von Hinterschnitten, und sie sind nicht austauschbar, auch wenn ihre Silhouetten ähnlich aussehen.
- T-Nutenfräser erzeugen einen rechteckigen Hinterschnitt unterhalb einer schmaleren Öffnung — das klassische Werkzeugmaschinentisch- und Spannvorrichtungsprofil, das nach einer Pilotnut geschnitten wird.
- Schwalbenschwanzfräser erzeugen schräge, selbsthemmende Hinterschnittwände für Führungen, Passnuten und Vorrichtungsdetails. Der Winkel am Werkzeug muss mit dem Winkel am Bauteil übereinstimmen, und der breitere Kopf braucht die gleiche Eintrittswegplanung wie ein T-Nutenwerkzeug.
- Woodruff-Nutfräser erzeugen die halbkreisförmige Aufnahme für ein Woodruff-Passfeder in einer Welle. Ihre scheibenförmigen Köpfe ähneln kleinen T-Nutenköpfen, aber die Feder- und Nutgeometrie bestimmt die Auswahl.
Die gemeinsame Lehre ist, dass Kopfdurchmesser, Schnittbreite, Halsfreigängigkeit und Zugang anhand des realen Querschnitts geprüft werden müssen, egal welche Familie im Spiel ist. Ähnliches Aussehen macht die Werkzeuge nicht austauschbar für ein vorgegebenes Merkmal.
Schneidenanzahl und Spanabfuhr bei der T-Nutenbearbeitung
Das T-Nutenfräsen fängt Späne dort ein, wo sie am schwersten zu entfernen sind. Der Kopf schneidet an drei Seiten in einem Hohlraum, der etwa so groß ist wie er selbst, daher müssen die Späne die Spannuten hinauf, durch die Pilotnut und herauslaufen — sonst werden sie erneut geschnitten, Wärme baut sich auf und die Kanten versagen früh.
Die Schneidenanzahl ist der Haupthebel. Weniger Schneiden lassen größere Spanräume und eignen sich für Aluminium und tiefe, geschlossene Hinterschnitte; vier oder mehr Schneiden geben einen stärkeren Kopf und bessere Oberflächengüte für Stahl, wo das Spanvolumen pro Zahn geringer ist. Jenseits der Schneidenanzahl schützen drei Gewohnheiten den Schnitt: radiale Zustellen statt vollbreiter Nuten verwenden, wo das Bauteil es erlaubt, periodisch anheben oder zurückziehen, um den Hohlraum zu räumen, und Kühlmittel oder Druckluft auf den Schnitt richten, damit Späne austreten statt zu zirkulieren. Übermäßige Werkzeugauskragung multipliziert jedes dieser Probleme, daher ist die kürzeste Reichweite, die das Bauteil noch freihält, die richtige Reichweite.
Vollhartmetall vs. gelötete T-Nutenfräser
Zwei Bauformen dominieren den Markt, und die Wahl folgt Größe und Einsatzfall.
Vollhartmetall-T-Nutenfräser werden aus einem einzigen Hartmetallrohling geschliffen. Sie bieten die höchste Steifigkeit für einen gegebenen Halsdurchmesser, halten präzise Kopfgeometrie und eignen sich für die kleinen und mittleren Durchmesser, in denen die meiste Sonderarbeit liegt. Ihre Grenzen zeigen sich bei großen Kopfdurchmessern, wo ein Vollhartmetallkörper teuer wird und der Hals immer noch die Stärke bestimmt.
Gelötete T-Nutenfräser tragen Hartmetallschneidkanten auf einem zäheren Stahlkörper. Der Stahlschaft und -hals absorbieren Stöße, die Bauform hält große Durchmesserwerkzeuge erschwinglich, und der Kantenwechsel durch Nachschleifen ist unkompliziert. Die Kompromisse sind geringere Steifigkeit im Halsbereich und eine Geometriegenauigkeit, die von Löt- und Schleifqualität abhängt, was die prozessuale Kontrolle des Lieferanten wichtiger macht — nicht weniger.
Eine praktische Faustregel: unterhalb etwa 12–16 mm Kopfdurchmesser gewinnt meist Vollhartmetall an Steifigkeit und Präzision; für große Werkzeugmaschinentisch-Größen und schwere unterbrochene Schnitte kann ein gut gemachtes gelötetes Werkzeug die wirtschaftlichere und verzeihendere Wahl sein.
Wichtige Erkenntnisse für Einkäufer von custom T slot end mills
Ein custom T slot end mill wird über fünf Abmessungen spezifiziert — Kopfdurchmesser, Kopfdicke, Halsdurchmesser, Reichweite und Schaft — und jede muss zusammen mit dem Nutquerschnitt, dem Eintrittsweg und der Aufnahme geprüft werden. Die Pilotnut kommt beim Bearbeiten zuerst und schränkt den Hals ein; der Werkstoff legt Hartmetallsorte, Beschichtung und Schneidenanzahl fest; und die Bauwahl zwischen Vollhartmetall und gelötet folgt der Kopfgröße und dem Einsatz. Einkäufer, die eine klare Querschnittszeichnung, Eintrittsansicht, Werkstoff und Maschinenkontext senden, erhalten Werkzeuge, die auf die Anwendung abgestimmt sind — statt Annäherungen aus einer Größenliste — und Werkzeuge, deren kritische Maße bei Ankunft geprüft werden können.


