Präzisions-CNC-Fräswerkzeuge: Ein Praxishandbuch zu Typen, Auswahl und Bearbeitungsgenauigkeit
News Details
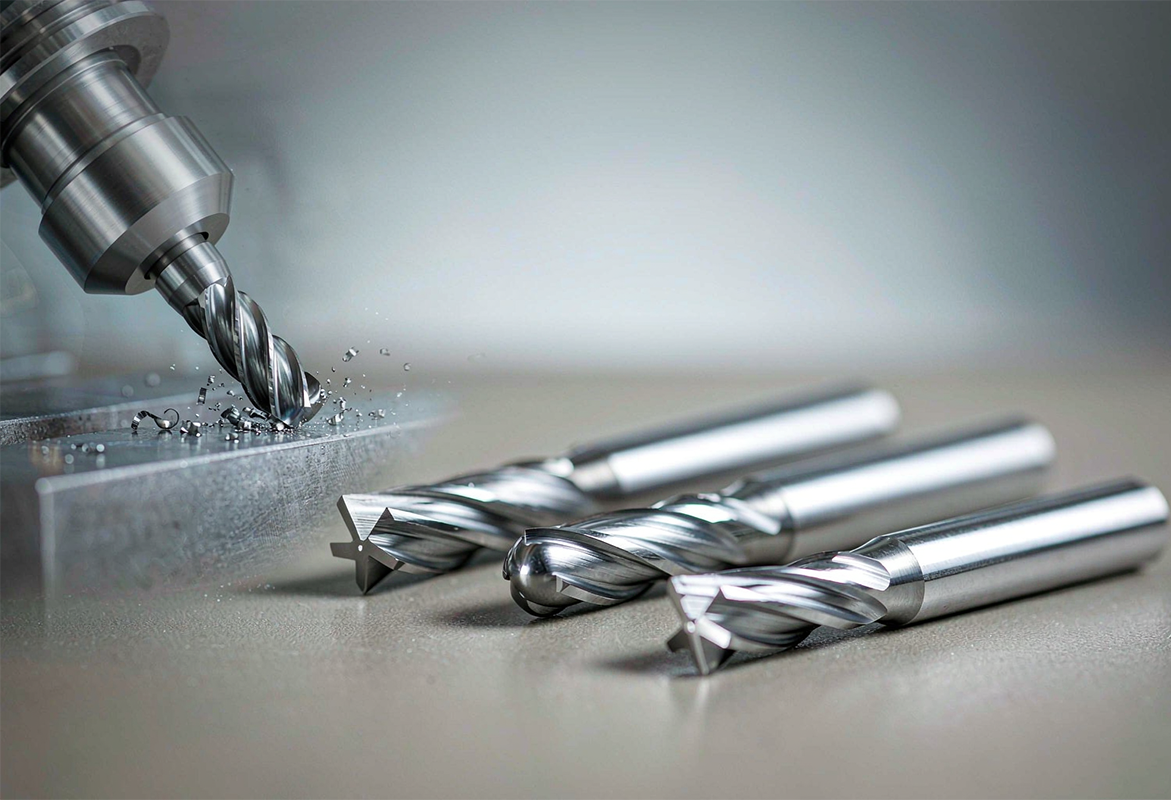
Was sind Präzisions-CNC-Fräswerkzeuge?
Präzisions-CNC-Fräswerkzeuge sind rotierende Schneidwerkzeuge, die auf computergesteuerten Fräsmaschinen eingesetzt werden, um Material mit kontrollierter und wiederholgenauer Präzision von einem Werkstück zu entfernen. Dazu gehören Vollhartmetall-Schaftfräser, Kugelkopf-Fräser, Eckradius-Fräser, Schrupp- und Schlichtfräser sowie Planfräser – jede Geometrie ist für eine andere Schneidaufgabe ausgelegt. Ein Präzisionswerkzeug unterscheidet sich nicht durch ein einzelnes Merkmal von einem Universalwerkzeug, sondern durch eine Kombination aus Substratqualität, Geometrie, Beschichtung und den Schneidparametern, mit denen es betrieben wird.
Für internationale Einkäufer bleiben die praktischen Fragen gleich: Welcher Fräsertyp passt zur Bauteilgeometrie, welches Substrat und welche Beschichtung passen zum Werkstückmaterial, welche Toleranz und Oberflächengüte sind realistisch erreichbar, und wie wirken sich Schneidenanzahl und Werkzeuglänge auf die Stabilität aus? Dieser Artikel beantwortet diese Fragen nacheinander auf der Grundlage allgemein anerkannter Zerspanungspraxis und nicht auf der Grundlage von Marketingaussagen.
Arten von CNC-Fräsern und ihre Anwendungen
Jede Fräserfamilie löst ein anderes Zerspanungsproblem, und die passende Auswahl der Fräserfamilie ist die erste Entscheidungsgröße.
- Messerkopf-Schafrfräser haben flache Schneidenden mit scharfen 90-Grad-Ecken. Sie sind die vielseitigste Familie und werden für das Nutenfräsen, das Seitenfräsen, das Taschenfräsen und das allgemeine Fräsen verwendet, bei dem saubere Ecken erforderlich sind.
- Kugelkopf-Fräser haben eine abgerundete Schneidspitze. Sie sind die Standardwahl für 3D-Konturen, Formen und Gesenke, Fillets und komplexe gekrümmte Oberflächen, bei denen der Punktkontakt glattere Übergänge erzeugt.
- Eckradius-Fräser kombinieren ein flaches Ende mit einem kleinen Radius an den Ecken. Der Radius verteilt die Schnittkräfte auf eine größere Fläche, sodass diese Fräser widerstandsfähiger gegen Ausbrüche sind und bei schweren Schnitten und langen Produktionsläufen länger halten als Schaftfräser mit rechtwinkligen Ecken.
- Schruppfräser verwenden gezahnte Schneidkanten, um Späne in kleine Stücke zu brechen. Sie entfernen schnell große Materialmengen bei reduzierten Schnittkräften und bereiten das Werkstück auf das Schlichten vor.
- Schlichtfräser legen den Schwerpunkt auf Oberflächengüte und Maßhaltigkeit, meist mit glatteren Schneiden und einer höheren Schneidenanzahl, und werden im letzten Durchgang eingesetzt.
- Planfräser decken mit mehreren Schneiden einen großen Durchmesser ab und bearbeiten große ebene Flächen effizient, beispielsweise das Planfräsen einer Platte oder einer Gehäuseebene vor der weiteren Bearbeitung.
Ein häufiger Auswahlfehler ist, allein nach dem Durchmesser zu wählen. Der Durchmesser ist wichtig, aber die Schneidenanzahl, die Nutlänge, die Eckgeometrie und die Beschichtung bestimmen, ob das Werkzeug in der vorgesehenen Anwendung tatsächlich funktioniert.
Hartmetall-Schafrfräser für CNC-Fräsen: Hartmetall vs. HSS
Die Entscheidung für das Substrat läuft meist auf Vollhartmetall versus Schnellarbeitsstahl (HSS) hinaus. Vollhartmetall, gesintert aus Wolframcarbidkörnern mit einer Cobalt-Bindung, ist deutlich härter und steifer als HSS. Seine höhere Steifigkeit reduziert den Werkzeugauslenkung, was direkt engere Maßtoleranzen und geradeere Wände unterstützt. Hartmetall hält zudem deutlich höhere Schnittgeschwindigkeiten stand, was die Taktzeiten in der Fertigung verkürzt.
| Eigenschaft | Schnellarbeitsstahl (HSS) | Vollhartmetall |
|---|---|---|
| Härte | Geringer; erweicht bei hoher Schnitttemperatur | Deutlich höher; hält die Schneide bei hoher Geschwindigkeit |
| Steifigkeit | Geringer; mehr Auslenkung und Vibrationsrisiko | Ungefähr dreimal so steif; weniger Auslenkung |
| Zähigkeit | Höher; toleriert Vibrationen und unterbrochene Schnitte | Geringer; spröder, benötigt stabile Aufspannung |
| Beste Verwendung | Weiche Materialien, Prototypen, Kleinserien, weniger steife Maschinen | Harte Materialien, Hochgeschwindigkeitszerspanung, Präzisionsfertigung |
| Nachschliff | Einfach und kostengünstig | Möglich; Nachschliff und Neubeschichtung kosten mehr |
Hartmetall kostet pro Werkzeug mehr als HSS, aber bei der Zerspanung von Großserien oder harten Materialien führen die längere Werkzeuglebensdauer und die höheren Schnittgeschwindigkeiten in der Regel zu niedrigeren Kosten pro Bauteil. HSS bleibt eine sinnvolle Wahl für weiche Materialien, Kleinserien und weniger steife Maschinen.
Auswahl der Schafrfräser-Beschichtung: TiAlN, AlTiN, DLC und mehr
Beschichtungen sind dünne harte Schichten, die mittels PVD- oder CVD-Verfahren aufgebracht werden. Sie erhöhen die Oberflächenhärte, reduzieren die Reibung und schützen das Substrat vor Schneidwärme, was die Werkzeuglebensdauer verlängert und die Leistung bei höheren Geschwindigkeiten stabilisiert.
- TiN (Titannitrid) ist eine universelle Beschichtung für eisenhaltige Materialien mit moderater Hitzebeständigkeit.
- TiAlN und AlTiN bilden bei erhöhter Temperatur eine schützende Aluminiumoxidschicht, was sie zur gängigen Wahl für Kohlenstoffstahl, legierten Stahl, rostfreien Stahl und gehärteten Stahl bei mittleren und hohen Geschwindigkeiten macht.
- AlCrN und TiSiN eignen sich für nichtrostende Stähle und Hochtemperaturlegierungen wie Inconel und Titan, wo Hitze und Verschleiß stark sind.
- ZrN- und DLC-Beschichtungen sowie unbeschichtete Werkzeuge mit spiegelpolierten Nuten sind die richtige Wahl für Aluminium und andere Nichteisenmetalle, da ihre geringe Reibung den Aufbau einer Schneide unterdrückt.
In der Praxis sind zwei Vorsichtsmaßnahmen wichtig. Erstens reagieren aluminiumhaltige Beschichtungen wie TiAlN und AlTiN chemisch mit Aluminiumwerkstücken, was dazu führt, dass Späne an der Schneide anhaften; sie dürfen daher nicht bei Nichteisenmetallen verwendet werden. Zweitens kann eine Beschichtung ein schwaches Substrat, unzureichende Steifigkeit oder falsche Schneidparameter nicht kompensieren; sie verlängert die Leistung nur, wenn die Grundbedingungen richtig sind.
Toleranz und Oberflächengüte beim CNC-Fräsen
Standard-CNC-Fräsen auf gut gewarteten Maschinen hält in der Regel Maßtoleranzen im Bereich von etwa ±0,05 mm bis ±0,13 mm ein. Engere Toleranzen, üblicherweise um ±0,01 mm, sind mit Standard-Präzisionsfräsmaschinen erreichbar, wenn die Prozesskontrolle streng ist: stabile Werkstückspannung, minimale Werkzeugüberstand, kontrollierte Schneidparameter und konsequentes Verschleißmanagement für die Werkzeuge. Ultra-Präzisionsergebnisse unterhalb dieses Bereichs erfordern spezielle Ausrüstung und Bedingungen.
Die Oberflächengüte folgt der gleichen Logik. Bei optimierten Parametern können präzisionsgefräste Oberflächen direkt aus dem Zerspanungsprozess heraus Ra 0,8 μm oder besser erreichen, was eine nachträgliche Politur reduziert oder überflüssig macht. Wichtige Faktoren sind der Vorschub pro Zahn, der Zustellweg, die Werkzeuggeometrie, die Beschichtungsreibung und die Kühlmittelstrategie. Übermäßige Schnittgeschwindigkeit oder übermäßiger Werkzeugüberstand erhöhen Vibration und Hitze, und beides verschlechtert sowohl die Genauigkeit als auch die Oberflächengüte.
Einkäufer sollten auch vermeiden, überzogene Spezifikationen festzulegen. Pauschale enge Toleranzen an nicht funktionalen Merkmalen vervielfachen die Taktzeit, ohne die Montageleistung zu verbessern; enge Toleranzangaben werden am besten für funktionale Bohrungen, Dichtflächen und Passflächen reserviert.
Leitfaden zur Schneidenanzahl von Schafrfräsern
Die Schneidenanzahl steuert die Balance zwischen Spankammer und Schneidendichte.
- Zweischneidige Fräser bieten große Spankammern. Sie eignen sich für Aluminium und andere weiche, zähe Materialien, bei denen die Spanabfuhr dominiert.
- Dreischneidige Fräser balancieren eine schnellere Materialabtragung mit einer besseren Oberflächengüte aus und sind eine flexible mittlere Option für die Alubearbeitung.
- Vierschneidige und mehrschneidige Fräser bieten mehr Schneidkanten und eine größere Kernsteifigkeit. Sie eignen sich für Stahl und härtere Legierungen, und eine hohe Schneidenanzahl wird bei Schlichtdurchgängen bevorzugt, bei denen die Spanbelastung gering ist und die Oberflächengüte am wichtigsten ist.
Der Spiralwinkel arbeitet mit der Schneidenanzahl zusammen: Höhere Spiralwinkel um 35–45 Grad verbessern die Spanabfuhr in weicheren Materialien, während niedrigere Winkel um 10–30 Grad Vibrationen in härteren reduzieren.
Schruppen vs. Schlichten von Schafrfräsern
Schruppen und Schlichten sind unterschiedliche Aufgaben, und ein Fräser für beide zu verwenden, beeinträchtigt in der Regel beide Ergebnisse. Schruppfräser entfernen das meiste Material schnell mit gezahnten Schneiden und reduzierten Schnittkräften und lassen eine kleine gleichmäßige Zugabe für den nächsten Durchgang. Ihr Ergebnis ist die Geschwindigkeit, nicht die Oberflächengüte. Schlichtfräser nehmen dann leichte Schnitte vor, um das endgültige Maß und die erforderliche Oberflächengüte zu erreichen, wobei sie höhere Schneidenanzahlen und glattere Geometrien verwenden.
Die Trennung der beiden Stufen schützt auch die Genauigkeit. Ein Schlichtwerkzeug, das in das volle Material startet, verschleißt ungleichmäßig, und Werkzeugverschleiß verändert die tatsächliche Schneidgeometrie, was sich als Maßdrift über eine Charge zeigt. Das Planen von Schruppen und Schlichten als separate Vorgänge mit speziellen Werkzeugen hält den letzten Durchgang vorhersehbar.
Auswahl von Fräsern nach Werkstückmaterial
Das Werkstückmaterial bestimmt Geometrie, Substrat und Beschichtung gemeinsam.
- Aluminium und Nichteisenmetalle: scharfe Schneidkanten, polierte oder nicht reaktive Oberflächen und zwei- oder dreischneidige Geometrien für die Spanabfuhr. TiAlN- und AlTiN-Beschichtungen vermeiden.
- Kohlenstoff- und legierte Stähle: beschichtetes Vollhartmetall, typischerweise TiAlN oder AlTiN, mit vier oder mehr Schneiden und stabiler Schneidgeometrie.
- Rostfreier Stahl: zähe Hartmetallgeometrien mit hitzebeständigen Beschichtungen wie AlCrN oder AlTiN, moderate Geschwindigkeiten und zuverlässige Wärmekontrolle, um Kaltverfestigung und Schneidenaufbau zu widerstehen.
- Titan und Hochtemperaturlegierungen: steife Aufspannungen, hitzebeständige Beschichtungen wie AlCrN oder TiSiN, niedrige Schnittgeschwindigkeiten und sorgfältige Steuerung der Spanbelastung.
- Gehaftete Stähle: hochharte Hartmetallsubstrate mit TiAlN- oder TiSiN-Beschichtungen und stabiler, vibrationsarmer Spannung.
Eine praktische Überprüfung vor dem Kauf besteht darin, vier Punkte zu bestätigen: das Material, den Vorgang, die erforderliche Geometrie und die Oberflächenanforderung, dann Schneidenanzahl, Beschichtung, Substrat und Werkzeugüberstand daran anzupassen. Wenn dünne Wände oder enge Toleranzen involviert sind, bevorzugen Sie Steifigkeit gegenüber maximaler Schnittgeschwindigkeit.
Wichtige Erkenntnisse für Einkäufer von Präzisions-CNC-Fräswerkzeugen
Präzision beim CNC-Fräsen entsteht durch abgestimmte Entscheidungen, nicht durch eine einzelne Spezifikation: die richtige Fräserfamilie für den Vorgang, das richtige Substrat und die richtige Beschichtung für das Material, eine Schneidenanzahl, die zur Spanbelastung passt, und Schneidparameter sowie Werkstückspannung, die Auslenkung und Hitze unter Kontrolle halten. Einkäufer, die zuerst Material, Vorgang, Geometrie und Oberflächenanforderungen definieren, können Lieferanten danach vergleichen, wie gut jedes Werkzeug diese Anforderungen erfüllt, und nicht nur nach dem Preis.
Für Einkäufer, die Empfehlungen von einem Werkzeuglieferanten anfordern, enthält die nützlichste Anfrage das Werkstückmaterial, den Zerspanungsvorgang und die angestrebte Toleranz oder Oberflächengüte sowie Informationen zur Maschinensteifigkeit. Mit diesen Eingaben kann ein Lieferant Substrat, Beschichtung, Schneidenanzahl und Werkzeugüberstand an die tatsächliche Anwendung anpassen, anstatt nur nach Größe zu offerieren.


