Gewindefräsen vs Gewindebohren: So wählen Sie die richtige Gewindemethode aus
News Details
Was sind Gewindefräsen und Gewindebohren?
Gewindebohren und Gewindefräsen sind die beiden gängigsten Verfahren zum Schneiden eines Innengewindes auf einer CNC-Maschine, und sie entfernen Metall auf grundlegend unterschiedliche Weise.
Gewindebohren verwendet einen Gewindebohrer — ein mit axialen Nuten versehenes, gewindetragendes Werkzeug — das in ein vorgebohrtes Loch eintritt und das vollständige Gewindeprofil in einem einzigen Arbeitsgang schneidet. Der Gewindebohrer dreht sich und schreitet mit einer Vorschubgeschwindigkeit vor, die auf seine eigene Steigung abgestimmt ist, sodass jede Gewindeflanke gleichzeitig im Eingriff ist. Es handelt sich um einen direkten, einstufigen Prozess: ein Gewindebohrer für eine Gewindegröße, hinein und heraus.
Gewindefräsen verwendet einen kleineren Fräser, typischerweise einen Vollhartmetall-Gewindefräser, der in das Loch eintritt und längs einer schraubenlinienförmigen Interpolationsbahn um die Innenwand läuft. Das Gewinde wird schrittweise erzeugt, ein Umlauf nach dem anderen, wobei jede volle Umdrehung den Fräser um eine Steigung weiterführt. Da der Fräser kleiner ist als das fertige Loch, ist um das Werkzeug herum Platz für die Späne, und die Schnittlast bleibt während des gesamten Arbeitsgangs niedrig.
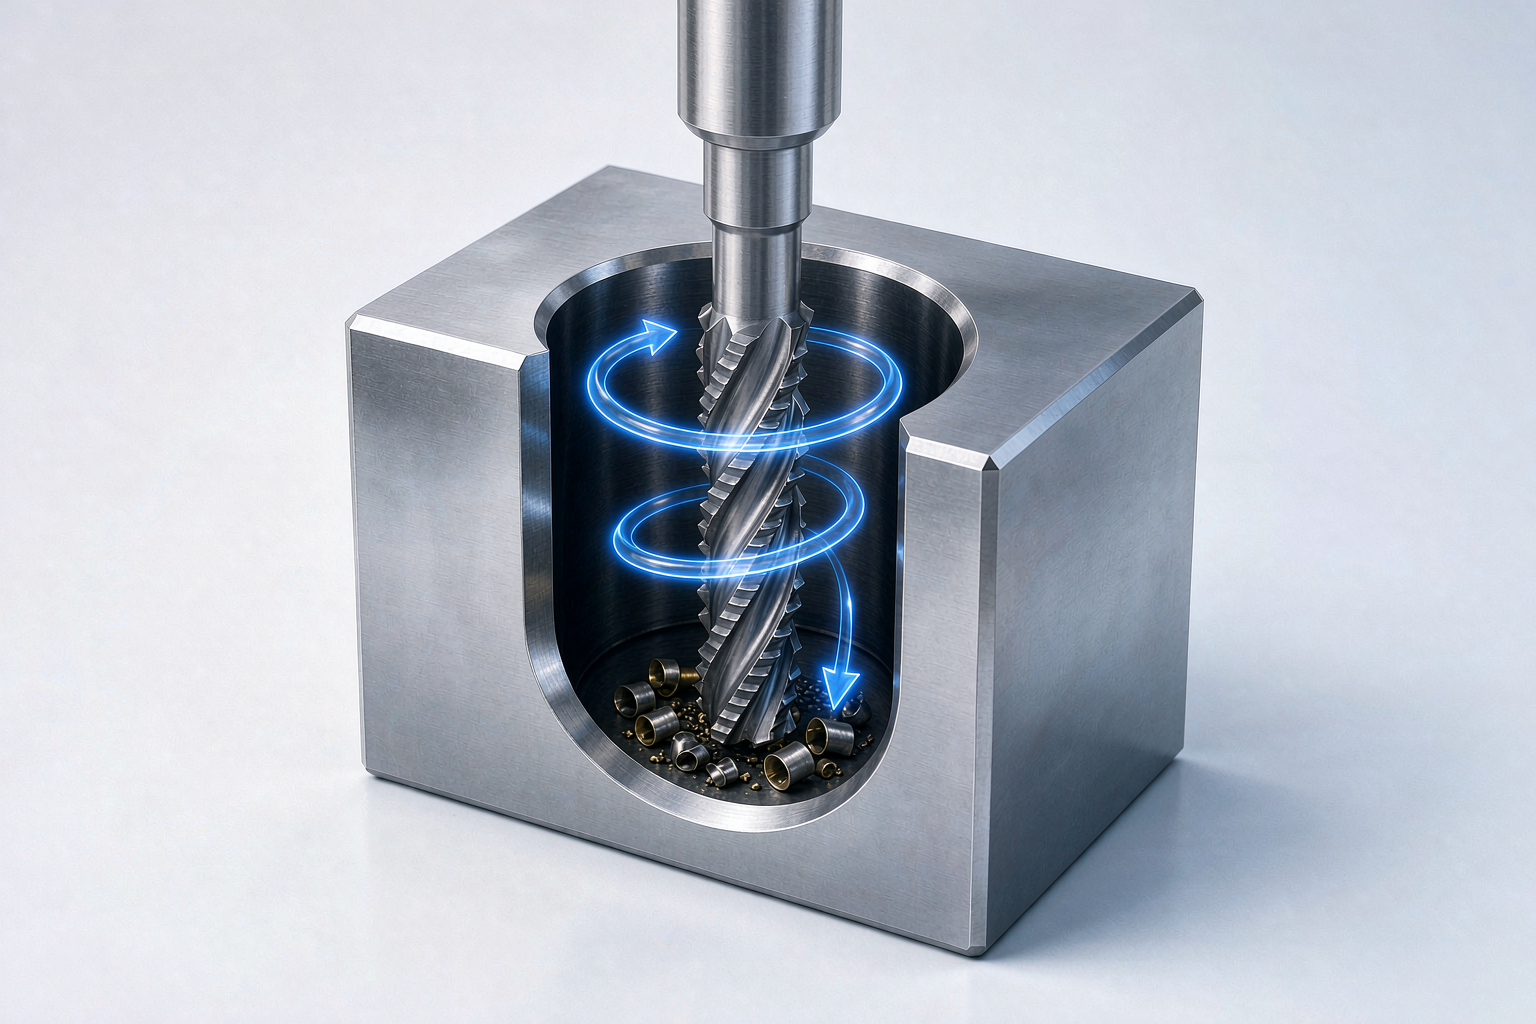
Der praktische Unterschied, der sich aus diesen beiden Schneidaktionen ergibt, bestimmt alles Weitere in diesem Artikel: Ein Gewindebohrer ist auf den vollen Schnitt in einem einzigen Eingriff festgelegt, während ein Gewindefräser jederzeit anpassen, pausieren oder zurückziehen kann. Wie sehr das ins Gewicht fällt, hängt vom Teil, dem Material und der Stückzahl ab.
Gewindefräsen vs. Gewindebohren: Direkter Vergleich
Die folgende Tabelle fasst zusammen, wie sich die beiden Verfahren bei den Faktoren verhalten, die meistens die Entscheidung bestimmen.
| Faktor | Gewindefräsen | Gewindebohren |
|---|---|---|
| Taktzeit | Pro Loch langsamer, besonders bei kleinen Gewinden | Schnell, ideal für wiederholte Löcher gleicher Größe |
| Risiko des Werkzeugbruchs | Niedrig — Fräser kann zurückgezogen und das Loch nachbearbeitet werden | Höher — ein abgebrochener Gewindebohrer in einem fertigen Teil ist aufwändig zu entfernen |
| Sacklöcher | Hervorragend — Gewinde können nahe an den Boden heranreichen | Begrenzt durch Anschnitt des Gewindebohrers, Späneansammlung und Freiraum |
| Hartstoffe | Schrittweises Schneiden hält die Lasten niedrig in harten oder zähen Legierungen | Anspruchsvoll; erfordert spezielle Gewindebohrer und sorgfältige Bedingungen |
| Flexibilität bei Gewindegrößen | Ein Fräser kann mehrere Durchmesser gleicher Steigung abdecken | Ein Gewindebohrer pro Größe und Steigung |
| Güte des Gewindes | Gute Oberflächengüte; Flankendurchmesser im Programm einstellbar | Gut bei passenden Bedingungen, aber die Größe hängt vom Gewindebohrer ab |
| Gewinde großer Durchmesser | Kostengünstig; Schnittkräfte bleiben moderat | Große Gewindebohrer werden teuer und anspruchsvoll |
| Einrichtung und Programmierung | Erfordert Schraubenlinieninterpolation und ein bewährtes Programm | Einfach; funktioniert mit Standard-Gewindebohrzyklen |
Keine einzelne Zeile gewinnt den Vergleich für sich allein. Die richtige Frage lautet: Welcher dieser Faktoren dominiert in Ihrer Anwendung?
Wann Gewindefräsen verwendet werden sollte
Gewindefräsen verdient seinen Platz in vier Situationen, die sich in der Präzisionszerspanung immer wieder zeigen.
Sacklöcher mit tiefem Gewindeeingriff
In einem Sackloch benötigt ein Gewindebohrer Anschnittraum für sein angespitztes Ende, Platz für Späne und Freiraum, bevor er aufsetzt — was oft bedeutet, dass das nutzbare Gewinde früher endet, als es die Konstruktion vorsieht. Ein Gewindefräser schneidet mit dem Ende und der Seite des Werkzeugs entlang einer kontrollierten Bahn, sodass das Gewinde viel näher an den Bohrungsboden heranreichen kann, und Späne werden nicht vor einem vollprofiligen Werkzeug hergedrückt.
Schwer zerspanbare Materialien
In rostfreien Stählen, Titanlegierungen und anderen harten oder kaltverfestigenden Werkstoffen erzeugt der Vollprofileingriff eines Gewindebohrers hohes Drehmoment und Hitze in einem einzigen Gang — die klassische Konstellation für einen abgebrochenen Gewindebohrer. Gewindefräsen verteilt den Schnitt auf mehrere leichte Umläufe und hält Schnittkräfte und Wärme niedriger. Bei teuren Werkstücken kann die Vermeidung eines ausgeschiedenen Bauteils die längere Taktzeit mehrfach rechtfertigen.
Mehrere Gewindegrößen mit gemeinsamen Merkmalen
Ein einziger Gewindefräser kann oft mehrere Durchmesser gleicher Steigung abdecken, einfach durch Änderung des programmierten Umlaufs. Für Werkstätten, die Mischfertigung betreiben, ersetzt dies Schubladen voller Gewindebohrer durch ein oder zwei Fräser und eine Programmbibliothek — weniger Werkzeugwechsel, weniger Lagerbestand und schnellere Umrüstungen.
Hochwertige oder schwer nachzuarbeitende Teile
Wo ein ausgeschiedenes Teil Stunden verlorener Bearbeitung bedeutet — Luftfahrtkomponenten, Medizinteile, große Gehäuse — ist Prozesssicherheit wichtiger als rohe Geschwindigkeit. Gewindefräsen bietet einen Reparaturweg, den das Gewindebohren nicht bietet: Wenn die Größe nicht stimmt, korrigiert der Bediener einen Offset und schneidet das Gewinde an Ort und Stelle nach.
Vorteile und Nachteile des Gewindefräsens
Die Vorteile des Gewindefräsens ergeben sich direkt aus seinem schrittweisen Schneidverhalten:
- Niedriges Bruchrisiko und Nacharbeit in der Maschine — Größenanpassungen erfolgen im Programm, ohne Gewindekreuzung
- Ein Fräser für mehrere Durchmesser gleicher Steigung, reduziert den Werkzeugbestand
- Gewinde nahe dem Boden von Sacklöchern ohne spezielle Gewindebohrer-Geometrien
- Niedrigere, stabilere Schnittlasten in schwierigen Materialien
- Bessere Oberflächengüte, da das Gewinde gefräst statt in einem einzigen schweren Gang geformt wird
- Fähigkeit, sowohl Innen- als auch Außengewinde mit geeignetem Werkzeug zu schneiden
Die Nachteile sind ebenso real und sollten ehrlich abgewogen werden:
- Längere Taktzeit als Gewindebohren, besonders bei kleinen, wiederholten Löchern
- Anspruchsvollere Programmierung — die Maschine muss Schraubenlinieninterpolation auf allen drei Achsen unterstützen
- Höherer Kaufpreis pro Werkzeug als ein Standard-Gewindebohrer
- Sehr kleine Gewindefräser sind empfindlich; für winzige Durchmesser in nachgiebigen Materialien kann ein Gewindebohrer die praktischere Wahl bleiben
- Die Ergebnisse hängen von der Einrichtungssteifigkeit ab — eine schlechte Einrichtung schmälert den Qualitätsvorteil
Wann Gewindebohren immer noch die richtige Wahl ist
Nichts davon macht das Gewindebohren überflüssig. Für die Serienproduktion standardisierter Gewinde in gut zerspanbaren Werkstoffen bleibt Gewindebohren der schnellste und wirtschaftlichste Weg. Ein M8-Durchgangsloch in Baustahl, wiederholt auf einer gut gewarteten Maschine, ist genau die Aufgabe, für die ein Gewindebohrer gebaut ist: ein Werkzeug, eine Bewegung, minimaler Programmieraufwand.
Gewindebohren ist auch dann sinnvoll, wenn die Maschine keine zuverlässige Schraubenlinieninterpolation beherrscht, die Werkstatt einfache Gewindebohrzyklen auf älteren Anlagen fährt oder die Gewindetoleranz nicht kritisch ist und das Werkzeugbudget begrenzt. Eine ausgewogene Gewindestrategie nutzt beide Verfahren: Gewindebohrer für die schnelle, wiederholbare Arbeit und Gewindefräser dort, wo Flexibilität, Materialschwierigkeit oder Ausschussrisiko die zusätzliche Taktzeit rechtfertigen.
Gewindefräsen vs. Gewindebohren Kosten: Jenseits des Werkzeugpreises
Der Vergleich der Preisschilder von Gewindebohrer und Gewindefräser ist der einfachste Vergleich, den man anstellen kann — und der irreführendste. Ein Gewindebohrer kostet weniger, und pro Loch in einfachen Materialien erzeugt er in der Regel das billigere Gewinde. Das Gesamtkostenbild addiert mehrere Faktoren hinzu:
- Ausschussrisiko. Wenn ein Gewindebohrer in einem fast fertigen Werkstück abbricht, ist der Verlust der Wert aller bereits geleisteten Arbeiten an diesem Teil — nicht der Preis des Gewindebohrers. Bei hochwertigen Teilen kann ein einziger vermiedener Bruch die Preisdifferenz für einen ganzen Werkzeugsatz ausgleichen.
- Lagerbestand. Ein Gewindefräser, der mehrere Durchmesser abdeckt, ersetzt einen Satz von Gewindebohrern und reduziert Lagerbestand, Werkzeugwechsel und das Risiko, zu einem abgenutzten oder falsch dimensionierten Gewindebohrer zu greifen.
- Nacharbeit und Stillstand. Ein leicht außerhalb der Toleranz gefrästes Gewinde wird an der Maschine mit einer Offset-Änderung korrigiert. Ein zu großes oder zu kleines gebohrtes Gewindeloch bedeutet in der Regel Handnacharbeit außerhalb der Maschine — oder Ausschuss.
- Werkzeugverbrauch. Gewindebohrer verschleißen mit jedem Loch in abrasiven oder harten Materialien; ein Hartmetall-Gewindefräser verteilt den Verschleiß auf mehr Metallabtrag pro Schneide, was bei längeren Läufen in zähen Legierungen das Fräsen begünstigen kann.
Für Klein- bis Mittelserien mit unterschiedlichen Gewindegrößen, schwierigen Materialien oder teuren Teilen begünstigen die Gesamtkosten häufig das Gewindefräsen. Für lange Läufe identischer Standardgewinde in einfachen Materialien hält das Gewindebohren in der Regel die niedrigsten Kosten pro Loch.
Auswahl des richtigen Hartmetall-Gewindefräsers
Sobald die Anwendung Gewindefräsen erfordert, bestimmt die Werkzeugauswahl, ob das Verfahren sein Potenzial entfaltet. Die wichtigsten Prüfungen vor der Bestellung:
- Werkstoffabstimmung. Feinkörniges Vollhartmetall mit einer Beschichtung, die zum Werkstückmaterial passt — das gleiche Prinzip wie bei Fräsern und Bohrern — hält den Verschleiß der Schneide in rostfreien Stählen, Titan und gehärteten Stählen vorhersehbar.
- Steigungsbereich und Gewindeform. Bestätigen Sie den zulässigen Steigungsbereich und den Gewindstandard des Fräsers für jede Größe, die erzeugt werden soll. Ein gemeinsamer Nenndurchmesser macht zwei Steigungen nicht austauschbar.
- Erreichweite und Freiraum des Schafthals. Tiefe oder Sacklöcher benötigen ausreichende Nutlänge und Freiraum am Schafthals, damit das Gewinde bis zur Tiefe geschnitten werden kann, ohne dass der Schaft oder die Aufnahme stören.
- Mindestbohrung. Der Fräser und sein Hals müssen physisch in das kleinste Loch auf der Arbeitsliste passen.
- Maschinenfähigkeit. Zuverlässige Schraubenlinieninterpolation und ausreichende Steifigkeit sind Voraussetzungen; verifizieren Sie das Programm und die Einrichtung, bevor Sie die Produktion festlegen.
Die Zusammenarbeit mit einem Hersteller, der Vollhartmetall-Gewindewerkzeuge im eigenen Haus fertigt, verkürzt diesen Weg. Qinrui Precision Tools (Changzhou Qinrui Precision Tools Co., Ltd.), ein Hersteller von Vollhartmetall-Zerspanungswerkzeugen aus Changzhou, China, fertigt Fräser, Bohrer, Reibahlen, Gewindefräser und kundenspezifische Sonderformwerkzeuge für Anwendungen in Automobil, Luftfahrt und Maschinenautomatisierung und kann Gewindefräser liefern, die auf bestimmte Materialien und Gewindestandards abgestimmt sind — einschließlich Formwerkzeugen, wenn eine Kataloggröße nicht passt.
FAQ
Kann ein Gewindefräser einen Gewindebohrer in einem bestehenden Prozess ersetzen?
Technisch ja in den meisten CNC-Anwendungen, aber die bessere Frage lautet, ob er einen Mehrwert bringt. Wenn das aktuelle Gewindebohren stabil, schnell und problemlos läuft, behalten Sie es. Wechseln Sie zum Gewindefräsen, wenn Größenkontrolle, Bruchrisiko, Gewindetiefe oder Materialschwierigkeit echte Zeit oder Geld kosten.
Brauchen Gewindefräser ein vorgebohrtes Loch?
Standard-Gewindefräsen schneidet in ein vorhandenes Loch, also wird das Loch zuerst gebohrt. Einige Spezialwerkzeuge können bohren, schneiden und anfasen in einer Einrichtung, aber für die meisten Aufgaben bleibt eine korrekt dimensionierte Vorbohrung Teil des Prozesses.
Ist Gewindefräsen für kleine Gewinde praktikabel?
Es kann es sein, mit Sorgfalt: Sehr kleine Gewindefräser sind empfindlicher und weniger toleranzfähig gegenüber Laufruhe. Für winzige Durchmesser in einfachen Materialien bleibt das Gewindebohren oft die robustere Wahl.
Welches Verfahren erzeugt ein besseres Gewinde?
Gewindefräsen erzeugt in der Regel eine sauberere Oberfläche und bietet direkte Kontrolle über den Flankendurchmesser durch Offset-Korrektur. Ein scharfer, richtig eingesetzter Gewindebohrer in geeignetem Material erzeugt ebenfalls einwandfreie Gewinde — der Unterschied ist, dass die Qualität beim Fräsen an der Maschine korrigiert werden kann, während die Qualität beim Gewindebohren von Bedingungen abhängt, die vor der ersten Umdrehung festgelegt werden.


